Hej tamo! Kao dobavljačLijevanje malih aluminijskih dijelova, vidio sam iz prve ruke koliko je ključno odabrati prave parametre vibracija tokom procesa livenja. To može napraviti svjetsku razliku u kvaliteti konačnog proizvoda. Dakle, hajde da zaronimo u to kako možete odabrati savršene parametre vibracija za livenje malih aluminijskih dijelova kako biste poboljšali njihov kvalitet.
Razumijevanje osnova vibracija u livenju
Prvo, hajde da razgovaramo o tome zašto se vibracije uopšte koriste u livenju. Vibracija pomaže na nekoliko načina. Može poboljšati protok rastopljenog aluminija, smanjiti poroznost i poboljšati mehanička svojstva livenih dijelova. Kada unesete vibraciju tokom livenja, ona uzburkava rastopljeni metal, što razbija mjehuriće plina i pomaže metalu da ravnomjernije napuni kalup.
Postoji nekoliko ključnih parametara vibracija koje morate uzeti u obzir: frekvenciju, amplituda i trajanje. Frekvencija je učestalost pojave vibracija, obično se mjeri u hercima (Hz). Amplituda je veličina vibracije, odnosno koliko daleko se vibrirajući objekt pomiče od svog položaja mirovanja. Trajanje je, dakle, koliko dugo vibracija traje tokom procesa livenja.
Učestalost: Pronalaženje slatke tačke
Frekvencija vibracija igra veliku ulogu u ponašanju rastopljenog aluminijuma. Niska frekvencija možda neće biti dovoljna da razbije te dosadne mjehuriće plina ili poboljša protok metala. S druge strane, zaista visoka frekvencija može uzrokovati prskanje metala ili stvaranje neravnomjernog punjenja u kalupu.
Za male aluminijumske delove, frekvencija u opsegu od 20 - 50 Hz je često dobra polazna tačka. Ovaj frekventni opseg može efikasno razbiti mehuriće gasa i poboljšati protok metala bez izazivanja previše poremećaja. Ali to nije jedinstvena ponuda za sve. Oblik i složenost dijela također su važni. Ako bacate dio s puno tankih zidova ili zamršenih detalja, možda ćete morati malo podesiti frekvenciju. Na primjer, složeniji dio bi mogao imati koristi od nešto veće frekvencije kako bi se osiguralo da metal dopire do svih kutaka i rupa.
Amplituda: dobivanje prave veličine
Amplituda je sve o veličini vibracije. Mala amplituda možda neće imati značajan uticaj na proces livenja, dok velika amplituda može izazvati pomeranje kalupa ili izlivanje metala.


Kada su u pitanju mali aluminijski dijelovi, amplituda od oko 0,1 - 0,5 mm je tipično dobar izbor. Ova amplituda je dovoljna da uzburka rastopljeni metal i poboljša njegov protok, ali nije toliko velika da stvara probleme. Opet, dizajn dijela može utjecati na idealnu amplitudu. Ako dio ima veliku površinu, možda ćete moći koristiti nešto veću amplitudu kako biste osigurali da se metal ravnomjerno širi po površini.
Trajanje: Tajming je sve
Trajanje vibracije je takođe ključno. Ne želite da vibrirate kalup za prekratko vrijeme, ili se prednosti vibracija neće u potpunosti ostvariti. Ali ako ga vibrirate predugo, mogli biste završiti s dijelom koji ima hrapavu površinu ili druge nedostatke.
Za male aluminijske dijelove obično je dovoljno trajanje vibracije od 5 - 15 sekundi. To daje rastopljenom metalu dovoljno vremena da odgovori na vibracije i pravilno napuni kalup. Međutim, ako je dio deblji ili ima složeniji oblik, možda ćete morati malo povećati trajanje.
Testiranje i podešavanje
Evo u čemu je stvar: ne postoji čarobna formula za odabir savršenih parametara vibracije. Svaki posao livenja je drugačiji i verovatno ćete morati da uradite neka testiranja i podešavanja.
Započnite postavljanjem početnih parametara na osnovu općih smjernica koje sam spomenuo. Zatim izlijte nekoliko probnih dijelova i pažljivo ih pregledajte. Potražite znakove poroznosti, neravnomjernog punjenja ili drugih nedostataka. Ako vidite probleme, napravite mala podešavanja parametara i pokušajte ponovo.
Na primjer, ako primijetite veliku poroznost u dijelovima, možete pokušati malo povećati frekvenciju ili amplitudu. Ako dijelovi imaju neravne površine, možete podesiti trajanje vibracije.
Stvarni - svjetski primjeri
Pogledajmo nekoliko primjera iz stvarnog svijeta da vidimo kako odabir pravih parametara vibracija može poboljšati kvalitet malih aluminijskih dijelova.
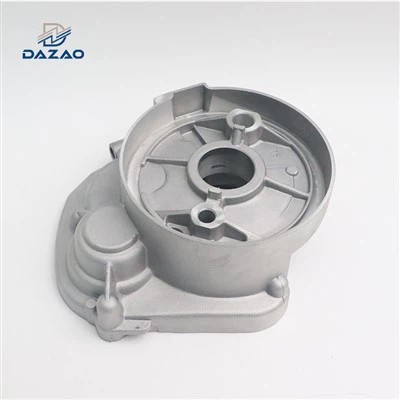
Jedan od naših kupaca je bacao maleBlok motora od livenog pod pritiskomkomponente. Imali su problema sa poroznošću i neravnomernim punjenjem tankih zidova delova. Nakon nekog testiranja, otkrili smo da povećanje frekvencije sa 20 Hz na 30 Hz i blago povećanje amplitude sa 0,1 mm na 0,2 mm čini veliku razliku. Poroznost je značajno smanjena, a dijelovi su imali ujednačeniju strukturu.
Još jedan kupac je radio na tomeAnodizirani dijelovi od livenog aluminija. Imali su hrapavost površine na svojim malim dijelovima. Podešavanjem trajanja vibracije od 5 sekundi do 8 sekundi, površina dijelova se dramatično poboljšala, čineći ih pogodnijim za proces eloksiranja.
Zaključak
Odabir pravih parametara vibracija tokom livenja malih aluminijskih dijelova je pomalo umjetnost, ali uz određeno znanje i malo testiranja možete postići odlične rezultate. Pažljivim razmatranjem frekvencije, amplitude i trajanja vibracije, možete poboljšati protok rastopljenog aluminija, smanjiti poroznost i poboljšati ukupni kvalitet dijelova.
Ako ste na tržištu za visokokvalitetne male aluminijske dijelove ili trebate savjet o procesu lijevanja, ne ustručavajte se kontaktirati. Tu smo da vam pomognemo da postignete najbolje rezultate za svoje projekte. Bilo da ste mali proizvođač ili velika kompanija, imamo stručnost i iskustvo da zadovoljimo vaše potrebe.
Reference
- Campbell, J. (2003). Castings. Butterworth - Heinemann.
- Flemings, MC (1974). Obrada učvršćivanja. McGraw - Hill.
- Dantzig, JA, & Rappaz, M. (2009). Modeliranje procesa livenja, zavarivanja i naprednog skrućivanja XII. TMS.