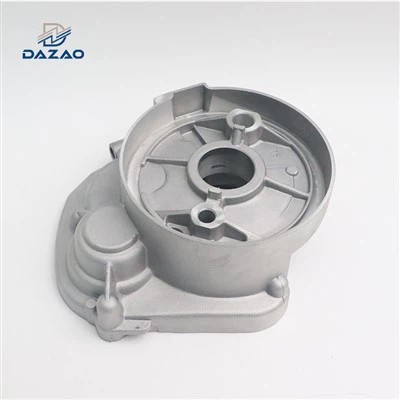
Osiguravanje dobrog kvaliteta lemljenja na dijelovima od livenog cinka pod pritiskom je kritičan aspekt proizvodnog procesa, posebno za dobavljača livenja cinka pod pritiskom kao što smo mi. Dijelovi od livenog cinka naširoko se koriste u raznim industrijama zbog svojih odličnih mehaničkih svojstava, preciznosti dimenzija i isplativosti. Međutim, lemljenje ovih dijelova može predstavljati jedinstvene izazove koje je potrebno riješiti kako bi se postigli visokokvalitetni rezultati.
Razumijevanje dijelova od livenog cinka pod pritiskom
Dijelovi liveni pod pritiskom cinka se proizvode procesom u kojem se rastopljeni cink ubrizgava u kalup pod visokim pritiskom. To rezultira dijelovima složenih oblika i visoke preciznosti. Obično se koriste u aplikacijama kao što su automobilske komponente, elektronska kućišta i hardver.Dijelovi od livenog cinkapoznati su po svojoj dobroj otpornosti na koroziju, visokom omjeru čvrstoće i težine i dobroj električnoj provodljivosti.
Izazovi u lemljenju cink lijevanih dijelova
Jedan od glavnih izazova u lemljenju cinkova lijevanih dijelova je prisustvo sloja cink oksida na površini. Cink je vrlo reaktivan metal i kada je izložen zraku, brzo stvara tanak sloj cink oksida. Ovaj oksidni sloj može spriječiti lem da pravilno navlaži površinu, što dovodi do lošeg prianjanja i slabih spojeva.
Drugi izazov je mogućnost legiranja cinka sa lemom. Ako je temperatura lemljenja previsoka ili je vrijeme lemljenja predugo, cink se može otopiti u lemu, mijenjajući njegov sastav i svojstva. To može rezultirati krhkim zglobovima koji su skloniji kvaru.
Priprema za lemljenje
Čišćenje površina
Prvi korak u osiguravanju dobrog kvaliteta lemljenja je temeljno čišćenje površine cinkovanih dijelova koji su liveni pod pritiskom. To uključuje uklanjanje prljavštine, ulja, masti ili slojeva oksida. Uobičajena metoda je korištenje sredstva za čišćenje otapala, kao što je izopropil alkohol, za odmašćivanje površine. Nakon čišćenja rastvaračem, dijelovi se mogu isprati vodom i osušiti.
Za uklanjanje oksidnog sloja može se koristiti blagi rastvor kiseline. Na primjer, otopina klorovodične kiseline razrijeđena vodom može se koristiti za nježno nagrizanje površine. Međutim, važno je biti oprezan kada koristite kisele otopine, jer mogu oštetiti dijelove ako se ne koriste pravilno. Nakon jetkanja, dijelove treba temeljito isprati vodom kako bi se uklonili svi tragovi kiseline i zatim osušiti.
Flux Application
Fluks je bitan materijal za lemljenje. Pomaže u uklanjanju svih preostalih oksidnih slojeva, sprečava dalju oksidaciju tokom lemljenja i potiče vlaženje lema na površini. Prilikom lemljenja dijelova od lijevanog cinka, važno je odabrati fluks koji je posebno dizajniran za upotrebu s cinkom.
Dostupne su različite vrste fluksa, kao što su fluksovi na bazi kolofonija i fluksovi rastvorljivi u vodi. Tokovi na bazi kolofonija se obično koriste jer su efikasni u uklanjanju oksida i ostavljaju ostatke koji se relativno lako čiste. S druge strane, topivi u vodi se lakše čiste nakon lemljenja, ali mogu zahtijevati pažljivije rukovanje kako bi se spriječila korozija.
Fluks treba ravnomjerno nanijeti na površinu dijelova četkom ili sprejom. Pobrinite se da pokrijete cijelo područje koje će biti zalemljeno.
Proces lemljenja
Izbor metode lemljenja
Postoji nekoliko metoda lemljenja koje se mogu koristiti za cink livene dijelove, uključujući ručno lemljenje, lemljenje valovima i lemljenje povratnim tokom.
Ručno lemljenje je uobičajena metoda za malu proizvodnju ili za popravke. Omogućava preciznu kontrolu procesa lemljenja, ali je relativno spor. Prilikom ručnog lemljenja važno je koristiti lemilicu s odgovarajućom temperaturom. Temperatura bi trebala biti dovoljno visoka da otopi lem, ali ne toliko visoka da uzrokuje prekomjerno legiranje cinka.
Talasno lemljenje je metoda masovne proizvodnje gdje se dijelovi prevlače preko talasa rastopljenog lema. Ova metoda je brža od ručnog lemljenja, ali zahtijeva specijaliziraniju opremu. Talasno lemljenje se može koristiti za lemljenje više spojeva istovremeno, ali je važno osigurati da su dijelovi pravilno poravnati i da je val lemljenja na ispravnoj temperaturi i brzini protoka.
Reflow lemljenje se obično koristi u elektronskoj industriji za lemljenje komponenti za površinsku montažu. Kod reflow lemljenja, pasta za lemljenje se prvo nanosi na dijelove, a zatim se dijelovi zagrijavaju u reflow peći kako bi se lem otopio. Ova metoda omogućava preciznu kontrolu temperature i vremena lemljenja, ali također zahtijeva specijaliziranu opremu.
Kontrola temperature i vremena
Temperatura i vrijeme su kritični faktori za lemljenje dijelova od livenog cinka pod pritiskom. Kao što je ranije spomenuto, ako je temperatura lemljenja previsoka ili je vrijeme lemljenja predugo, cink se može legirati sa lemom, što dovodi do lošeg kvaliteta spoja.
Preporučena temperatura lemljenja za dijelove livene pod pritiskom je obično u rasponu od 200 - 250°C. Međutim, to može varirati ovisno o vrsti lema i fluksa koji se koristi. Važno je slijediti preporuke proizvođača za specifičnu kombinaciju lema i fluksa.
Vrijeme lemljenja također treba biti što je moguće kraće. Za ručno lemljenje, lemilica treba da bude u kontaktu sa spojem ne duže od nekoliko sekundi. Kod valovitog lemljenja i reflow lemljenja, vrijeme u rastopljenom lemu ili reflow peći treba pažljivo kontrolirati.
Inspekcija i završna obrada nakon lemljenja
Inspekcija
Nakon lemljenja, dijelove treba pažljivo pregledati kako bi se osiguralo da su spojevi dobrog kvaliteta. Vizuelna inspekcija se može koristiti za provjeru bilo kakvih očiglednih nedostataka, kao što su nepotpuno vlaženje, lemni mostovi ili pukotine.
Osim vizuelnog pregleda, mogu se koristiti i metode ispitivanja bez razaranja. Na primjer, rendgenski pregled se može koristiti za otkrivanje bilo kakvih unutrašnjih defekata u zglobovima, kao što su šupljine ili inkluzije. Ultrazvučno testiranje se također može koristiti za provjeru integriteta zglobova.
Čišćenje
Nakon inspekcije, dijelove treba očistiti kako bi se uklonili ostaci fluksa. Ako je korišten fluks na bazi kolofonija, može se koristiti sredstvo za čišćenje kolofonija za uklanjanje ostataka. Ako je korišćen fluks rastvorljiv u vodi, delovi se mogu očistiti vodom i blagim deterdžentom.
Kontrola kvaliteta i kontinuirano poboljšanje
Mjere kontrole kvaliteta
Da bi se osigurao dosljedan kvalitet lemljenja, važno je implementirati sistem kontrole kvaliteta. Ovo uključuje postavljanje kontrolnih tačaka u različitim fazama procesa lemljenja, od pripreme prije lemljenja do inspekcije nakon lemljenja.
Redovna kalibracija opreme za lemljenje je takođe neophodna. Na primjer, temperaturu lemilice, mašine za lemljenje na talase ili refluks pećnice treba redovno kalibrisati kako bi se osigurala tačnost.
Kontinuirano poboljšanje
Kontinuirano poboljšanje je važan aspekt osiguravanja dobrog kvaliteta lemljenja. Ovo uključuje analizu podataka iz sistema kontrole kvaliteta kako bi se identifikovali trendovi ili problemi. Na primjer, ako postoji veliki broj neispravnih spojeva u određenoj seriji dijelova, proces treba pregledati kako bi se utvrdio uzrok.
Povratne informacije od kupaca takođe mogu biti dragocene u identifikaciji oblasti za poboljšanje. Slušajući potrebe i brige kupaca, možemo prilagoditi naš proces lemljenja kako bismo poboljšali kvalitetu našihDijelovi za livenje pod pritiskomiDijelovi od livenog cinka.


Zaključak
Osiguravanje dobrog kvaliteta lemljenja na dijelovima od livenog cinka pod pritiskom zahtijeva kombinaciju pravilne pripreme prije lemljenja, pažljive kontrole procesa lemljenja i temeljite kontrole i završne obrade nakon lemljenja. Razumijevanjem izazova povezanih sa lemljenjem dijelova od livenog cinka pod pritiskom i primjenom odgovarajućih mjera, možemo proizvesti visokokvalitetne lemljene spojeve koji zadovoljavaju zahtjeve naših kupaca.
Ako ste zainteresovani za našeDijelovi od livenog cinkaili imate bilo kakva pitanja o našem procesu lemljenja, slobodno nas kontaktirajte za više informacija i kako bismo razgovarali o vašim potrebama nabavke. Posvećeni smo pružanju proizvoda visokog kvaliteta i odlične usluge.
Reference
- "Priručnik za lemljenje" od Johna Doea
- "Tehnologija livenja cinka pod pritiskom" Jane Smith
- Industrijski standardi i smjernice za lemljenje dijelova od lijevanog cinka pod pritiskom.