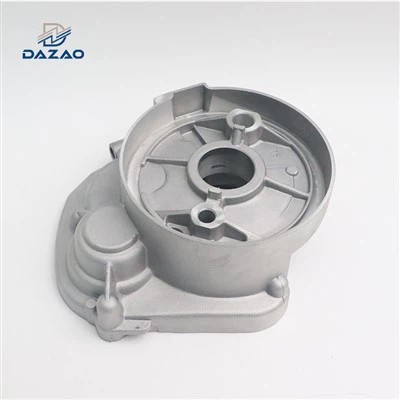
Osiguravanje odgovarajućeg punjenja kalupa u lijevanju malih aluminijskih dijelova kritični je aspekt proizvodnog procesa. Kao začinjeni dobavljač lijevanja malih aluminijskih dijelova, svjedoci sam iz prve ruke izazovi i nijanse uključene u postizanje optimalnog punjenja kalupa. U ovom blogu podijelit ću neke ključne strategije i najbolje prakse koje vam mogu pomoći da osigurate pravilno punjenje kalupa u vašim operacijama livenja.
Razumijevanje osnova punjenja kalupa
Prije nego što se izvrši u specifične tehnike za osiguranje pravilnog punjenja kalupa, važno je imati osnovno razumijevanje postupka punjenja kalupa. U kastingu, rastopljeni aluminijum ubrizgava se u šupljinu kalupa pod visokim pritiskom. Cilj je ispuniti cijelu šupljinu molskim metalom bez praznih, poroznosti ili drugih nedostataka. Kvaliteta punjenja kalupa izravno utječe na konačni kvalitet bavećeg dijela, uključujući njegova mehanička svojstva, dimenzionalna tačnost i površinski završetak.
Nekoliko faktora može utjecati na postupak punjenja kalupa, uključujući dizajn kalupa, svojstva rastopljenog aluminija, sistema za ubrizgavanje i parametre za lijevanje. Pažljivo kontrolirajte ove faktore možete poboljšati punjenje kalupa i postići visokokvalitetne lijeve dijelove.
Razmatranja dizajna kalupa
Dizajn kalupa igra presudnu ulogu u osiguravanju pravilnog punjenja kalupa. Evo nekoliko ključnih dizajnerskih razmatranja da biste imali na umu:
- Sistem za garanje: Sistem sa greškom je odgovoran za vođenje rastopljenog aluminija u šupljinu kalupa. Treba biti dizajniran da osigura gladak i ujednačen protok rastopljenog metala, minimiziranje turbulencije i uhvata zraka. Veličina, oblik i lokacija kapija i trkača treba pažljivo optimizirati na temelju geometrije dijela i procesa livenja.
- Ventilacija: Pravilna ventilacija je neophodna za omogućavanje zraka i gasova da pobjegnu iz šupljine kalupa tokom postupka punjenja. Bez odgovarajuće ventilacije, zarobljeni zrak može prouzrokovati nedostatke kao što su poroznost i pukotine u lijevanju. Kalup bi trebao biti dizajniran sa otvorima i prelivima kako bi se osiguralo efikasno uklanjanje zraka i gasova.
- Linija odvajanja: Linija odvajanja je sučelje između dvije polovine kalupa. Treba biti dizajniran da minimizira formiranje bljeskalice, što je višak metala koji se obraća na liniji odvajanja. Linija odvajanja također bi trebala biti smještena u položaju koja omogućava jednostavno uklanjanje lijevanog dijela iz kalupa.
- Temperatura kalupa: Temperatura kalupa može značajno uticati na postupak punjenja kalupa. Topli kalup može pomoći u smanjenju viskoznosti rastožnog aluminija, omogućavajući mu da se lakše teče u šupljinu kalupa. Međutim, ako je kalup previše vruć, može prouzrokovati prerano učvršćivanje rastopljenog metala, što dovodi do nepotpunog punjenja i drugih nedostataka. Temperatura kalupa treba pažljivo kontrolirati i održavati u optimalnom rasponu.
Igrač aluminijumskih svojstava
Svojstva rastopljenog aluminija također imaju značajan utjecaj na postupak punjenja kalupa. Evo nekoliko ključnih svojstava za razmatranje:


- Temperatura: Temperatura rastopljenog aluminija treba pažljivo kontrolirati kako bi se osigurala pravilna fluidnost. Ako je temperatura preniska, rastopljeni aluminijum ne može lako teći u šupljinu kalupa, što rezultira nepotpunim punjenjem. S druge strane, ako je temperatura previsoka, može prouzrokovati pretjeranu oksidaciju i apsorpciju plina, što dovodi do oštećenja u lijevanju.
- Viskoznost: Viskoznost rastopljenog aluminija je mjera njegovog otpora na tok. Niža viskoznost omogućava rastoplju aluminija da lakše prolazi u šupljinu kalupa, poboljšavajući punjenje kalupa. Na viskoznost rastopljenog aluminija može utjecati faktori kao što su temperatura, legura, i prisustvo nečistoća.
- Površinska napetost: Površinska napetost rastopljenog aluminija utječe na njegovu sposobnost vlažnosti podloge kalupa i ispunjavanje malih šupljina i detalje dijela. Niža površinska napetost može poboljšati punjenje kalupa i smanjiti formiranje nedostataka poput hladnoće zatvorenih i pogrešaka.
Sistem ubrizgavanja
Sistem ubrizgavanja odgovoran je za isporuku rastopljenog aluminija u šupljinu kalupa pod pravim pritiskom i brzinom. Evo nekoliko ključnih razmatranja za sistem ubrizgavanja:
- Pritisak ubrizgavanja: Tlak ubrizgavanja treba pažljivo prilagoditi kako bi se osiguralo da rastopljeni aluminij može ispuniti cijelu šupljinu kalupa bez ikakvih praznina ili oštećenja. Tlak ubrizgavanja ovisi o nekoliko faktora, uključujući veličinu i složenost dijela, svojstava rastopljenog aluminija i dizajna kalupa.
- Brzina ubrizgavanja: Brzina ubrizgavanja treba optimizirati kako bi se omogućio gladak i jednoličan protok rastopljenog aluminija u šupljinu kalupa. Previsoka brzina ubrizgavanja može prouzrokovati turbulenciju i uhvat zraka, dok preniska brzina ubrizgavanja može rezultirati nepotpunim punjenjem i hladnim zatvaračem.
- Veličina pucanja: Veličina pucanja je količina rastopljenog aluminija koji se ubrizgava u šupljinu kalupa. Treba ga pažljivo izračunati kako bi se osiguralo da je šupljina kalupa u potpunosti ispunjena bez ikakvog viška metala. Netačna veličina snimka može dovesti do oštećenja poput bljeskalice, poroznosti i nepotpunog punjenja.
Parametri za lijevanje
Pored dizajna kalupa, rastopljenih aluminijskih svojstava i sustava ubrizgavanja, parametri za livenje također igraju ključnu ulogu u osiguravanju pravilnog punjenja kalupa. Evo nekoliko ključnih parametara za lijevanje za razmatranje:
- Vrijeme ciklusa: Vrijeme ciklusa je vrijeme potrebno za ispunjavanje jednog ciklusa lijevanja, uključujući injekciju rastopljenog aluminija, učvršćenju lijevanja i izbacivanje dijela iz kalupa. Kraće vrijeme ciklusa može poboljšati produktivnost, ali može povećati i rizik od nepotpunog punjenja i drugih nedostataka. Vrijeme ciklusa treba pažljivo optimizirati na temelju veličine i složenosti dijela, svojstava rastopljenog aluminija i procesa livenja.
- Stopa hlađenja: Brzina hlađenja u livenom dijelu utječe na njegovu mikrostrukturu i mehanička svojstva. Brže stopa hlađenja može rezultirati finijom mikrostrukturom i poboljšanim mehaničkim svojstvima, ali može povećati i rizik od pucanja i drugih nedostataka. Stopa hlađenja treba pažljivo kontrolirati kako bi se osiguralo da lijevani dio ima željenu mikrostrukturu i mehanička svojstva.
- Sila izbacivanja: Sila izbacivanja je sila potrebna za uklanjanje livenog dijela iz kalupa. Treba ga pažljivo prilagoditi kako bi se osiguralo da se lijepi dio može lako izbaciti iz kalupa bez oštećenja. Prevelika sila izbacivanja može prouzrokovati deformaciju i pucanje lijevanog dijela, dok nedovoljna sila izbacivanja može rezultirati dijelom koji se drži u kalup.
Kontrola kvaliteta
Da bi se osiguralo pravilno punjenje kalupa i proizvodnju visokokvalitetnih lijevanih dijelova, važno je implementirati sveobuhvatni sistem kontrole kvalitete. Evo nekoliko ključnih mjera kontrole kvaliteta koje treba uzeti u obzir:
- Inspekcija kalupa: Kalup treba redovno pregledati za bilo koji znakovi habanja, oštećenja ili deformacije. Svaki nedostaci u kalupu treba popraviti ili odmah zamijeniti kako bi se osiguralo pravilno punjenje kalupa i proizvodnju visokokvalitetnih lijevanih dijelova.
- Pregled rastopljenog aluminija: Rastopljeni aluminijum treba redovno pregledati za njegovu temperaturu, viskoznost i hemijsku kompoziciju. Sva odstupanja od navedenih vrijednosti treba se odmah ispraviti kako bi se osiguralo pravilno punjenje kalupa i proizvodnju visokokvalitetnih lijevanih dijelova.
- Inspekcija livenih dijelova. Svako oštećene dijelove treba odbiti i uzrok oštećenja treba identificirati i ispraviti kako bi se spriječilo buduće pojave.
Zaključak
Osiguravanje odgovarajućeg punjenja kalupa u lijevanju malih aluminijskih dijelova složen je i izazovan proces koji zahtijeva pažljivu pažnju na detalje i implementaciju najboljih praksi. S obzirom na dizajn kalupa, rastopljene aluminijske svojstva, sustav ubrizgavanja, parametri za lijevanje i mjere kontrole kvalitete, možete poboljšati punjenje kalupa i postizanje visokokvalitetnih dijelova lijevanih dijelova.
Kao dobavljač lijevanja malih aluminijskih dijelova, posvećeni smo pružanju naših kupaca najkvalitetnijim proizvodima i uslugama. Imamo veliko iskustvo u industriji lijevanja i koristimo najnovije tehnologije i opremu kako bismo osigurali pravilno punjenje kalupa i proizvodnju visokokvalitetnih lijevanih dijelova. Ako tražite pouzdan dobavljač lijevanja malih aluminijskih dijelova, slobodno nas kontaktirajte za više informacija. Rado bismo razgovarali o vašim specifičnim zahtjevima i pružimo vam prilagođeno rješenje.
Pored naših službi za livenje, nudimo i širok spektar usluga dodane vrijednosti, kao što suDie Casting Automobilski dijelovi,Anodizirajuće dijelove od livenih aluminija, iDie Aluminijski hladnjak. Ove usluge mogu vam pomoći da poboljšate performanse i funkcionalnost svojih lijekova i ispunjavate specifične zahtjeve svojih aplikacija.
Ako ste zainteresirani za učenje više o našim uslugama za lijevanje ili usluge dodane vrijednosti, molimo kontaktirajte nas danas da biste započeli razgovor o vašim specifičnim potrebama. Radujemo se što ćemo sarađivati s vama kako bismo vam pružili najkvalitetniju rješenja za lijevanje.
Reference
- Campbell, J. (2003). Odljevci. Butterworth-Heinemann.
- Flemings, MC (1974). Obrada učvršćivanja. McGraw-Hill.
- Kalpakjian, S. i Schmid, SR (2014). Proizvodnja inženjeringa i tehnologije. Pearson.