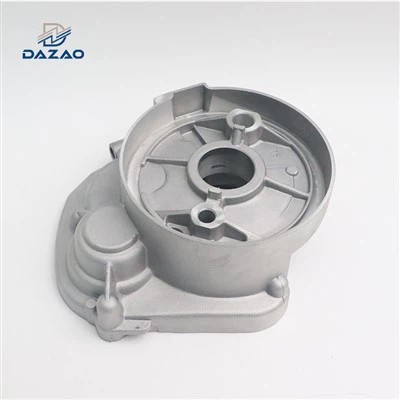
Glatkoća površine je kritičan parametar kvaliteta u proizvodnji delova za livenje pod pritiskom. Kao vodeći dobavljačDijelovi za livenje pod pritiskom, razumijemo važnost postizanja visoke glatkoće površine za naše kupce. U ovom blog postu ćemo istražiti različite tehnike i strategije za poboljšanje glatkoće površine dijelova za livenje pod pritiskom.
Razumijevanje osnova gravitacijskog livenja pod pritiskom
Gravitaciono livenje pod pritiskom je proces u kojem se rastopljeni metal izliva u trajni kalup pod dejstvom sile gravitacije. Ova metoda se široko koristi za proizvodnju visokokvalitetnih metalnih dijelova sa dobrom dimenzionalnom preciznošću i mehaničkim svojstvima. Međutim, postizanje glatke površine može biti izazovno zbog nekoliko faktora kao što su dizajn kalupa, kvalitet metala i parametri procesa livenja.


Dizajn i priprema kalupa
Kalup igra ključnu ulogu u određivanju glatkoće površine livenog dela. Dobro dizajniran i pravilno pripremljen kalup može značajno smanjiti površinske nedostatke.
- Izbor materijala kalupa: Odaberite materijal kalupa sa visokom toplotnom provodljivošću i dobrom otpornošću na habanje. Uobičajeni materijali uključuju čelik i liveno gvožđe. Na primjer, čelični kalupi mogu izdržati visoke temperature i pritiske tokom procesa lijevanja, osiguravajući konzistentnu završnu obradu površine.
- Završna obrada kalupa: Površina kalupa treba da bude polirana do visokog stepena. Glatka površina kalupa će svoju glatkoću prenijeti na liveni dio. Za poliranje koristite abrazive sitne granulacije, počevši od krupnijeg zrna i postepeno prelazeći na sitnije. Ovaj proces može smanjiti hrapavost površine kalupa i minimizirati stvaranje površinskih nepravilnosti na livenom dijelu.
- Mould Coating: Nanošenje odgovarajućeg premaza kalupa može dodatno poboljšati glatkoću površine livenog dijela. Premazi mogu djelovati kao barijera između rastaljenog metala i kalupa, smanjujući trenje i sprječavajući prianjanje metala. Dostupne su različite vrste premaza, kao što su keramički i premazi na bazi grafita. Keramički premazi nude izvrsnu toplinsku izolaciju i svojstva protiv lijepljenja, što je korisno za postizanje glatke površine.
Kvalitet i obrada metala
Kvalitet rastopljenog metala koji se koristi u gravitacionom livenju takođe ima značajan uticaj na glatkoću površine livenog dela.
- Metal Purity: Koristite metale visoke čistoće da smanjite prisustvo nečistoća. Nečistoće mogu uzrokovati površinske defekte kao što su poroznost i inkluzije. Na primjer, u livenju cinka pod pritiskom, legure cinka visoke čistoće mogu proizvesti dijelove s glađom površinom u poređenju sa legurama s visokim sadržajem nečistoća.
- Topljenje i otplinjavanje: Pravilni procesi topljenja i otplinjavanja su neophodni za uklanjanje plinova i oksida iz rastopljenog metala. Gasovi zarobljeni u metalu mogu stvoriti pore na površini livenog dijela, dok oksidi mogu uzrokovati hrapavost površine. Koristite odgovarajuću opremu za topljenje i sredstva za otplinjavanje kako biste osigurali kvalitet rastopljenog metala. Na primjer, rotaciono otplinjavanje može efikasno ukloniti vodonik iz rastopljenog metala, smanjujući rizik od poroznosti.
- Odabir legure: Odaberite odgovarajući sastav legure za određenu primjenu. Različite legure imaju različite karakteristike fluidnosti i očvršćavanja, što može uticati na završnu obradu površine. Na primjer, neke legure mogu imati bolju fluidnost, što im omogućava da lakše popune šupljinu kalupa i daju glatku površinu.
Parametri procesa livenja
Optimizacija parametara procesa livenja je ključna za postizanje glatke završne obrade u gravitacionom livenju.
- Temperatura izlijevanja: Temperaturu izlivanja rastopljenog metala treba pažljivo kontrolisati. Ako je temperatura preniska, metal možda neće teći kako treba, što rezultira nepotpunim punjenjem šupljine kalupa i površinskim defektima. S druge strane, ako je temperatura previsoka, to može uzrokovati pretjeranu oksidaciju i apsorpciju plina, što dovodi do hrapave površine. Provedite eksperimente kako biste odredili optimalnu temperaturu izlivanja za određenu leguru i dizajn kalupa.
- Pouring Speed: Brzina kojom se rastopljeni metal ulijeva u kalup također utiče na glatkoću površine. Spora i stabilna brzina izlivanja može spriječiti turbulencije u rastopljenom metalu, smanjujući stvaranje mjehurića zraka i površinskih nepravilnosti. Koristite kontrolirani sistem za izlivanje, kao što je kutlača ili peć za izlivanje, kako biste osigurali konstantnu brzinu sipanja.
- Stopa hlađenja: Brzina hlađenja livenog dijela može utjecati na njegovu završnu obradu. Brza brzina hlađenja može uzrokovati termička naprezanja i pucanje, dok spora brzina hlađenja može dovesti do rasta zrna i grublje površine. Kontrolirajte brzinu hlađenja podešavanjem temperature kalupa i korištenjem kanala za hlađenje u kalupu. Na primjer, kalupi hlađeni vodom mogu obezbijediti kontroliraniju brzinu hlađenja, što rezultira glađom površinom.
Kontrola i inspekcija procesa
Sprovođenje stroge kontrole procesa i postupaka inspekcije je neophodno kako bi se osigurala glatkoća površine dijelova za livenje pod pritiskom.
- Praćenje procesa: Kontinuirano pratite parametre procesa livenja kao što su temperatura, pritisak i brzina izlivanja. Koristite senzore i sisteme za praćenje za prikupljanje podataka u realnom vremenu. Ovi podaci se mogu koristiti za otkrivanje bilo kakvih odstupanja od optimalnih uslova procesa i brzo prilagođavanje.
- Tehnike inspekcije: Redovno provjeravajte lijevane dijelove na površinske nedostatke. Metode ispitivanja bez razaranja kao što su vizuelni pregled, ultrazvučno ispitivanje i rendgenska inspekcija mogu se koristiti za otkrivanje površinskih nepravilnosti, poroznosti i inkluzija. Vizuelni pregled se može obaviti pomoću lupe ili mikroskopa kako bi se identificirali mali površinski nedostaci. Ultrazvučno ispitivanje može otkriti unutrašnje defekte koji mogu uticati na glatkoću površine, dok rendgenski pregled može pružiti detaljan prikaz unutrašnje strukture livenog dijela.
Studija slučaja: Poboljšanje glatkoće površineThe Cast Hub
Uzmimo primjer glavčine livenog pod pritiskom da ilustriramo kako se gore navedene tehnike mogu primijeniti za poboljšanje glatkoće površine.
- Dizajn i priprema kalupa: Kalup glavčine je napravljen od visokokvalitetnog čelika i poliran do zrcalne završne obrade. Na površinu kalupa nanesena je keramička prevlaka kako bi se smanjilo trenje i spriječilo prianjanje metala.
- Kvalitet i obrada metala: Za livenje glavčine korišćena je legura cinka visoke čistoće. Rastopljeni metal je pažljivo topljen i degaziran da bi se uklonile nečistoće i plinovi.
- Parametri procesa livenja: Temperatura izlivanja je podešena na optimalan nivo kako bi se osigurala dobra fluidnost rastopljenog metala. Brzina izlivanja je kontrolirana kako bi se spriječile turbulencije, a brzina hlađenja je bila podešena korištenjem vodeno hlađenih kanala u kalupu.
- Kontrola i inspekcija procesa: Proces livenja je praćen u realnom vremenu, a livene glavčine su pregledane vizuelnom inspekcijom i ultrazvučnim ispitivanjem. Kao rezultat toga, glatkoća površine livenih glavčina je značajno poboljšana, ispunjavajući zahtjeve visokog kvaliteta naših kupaca.
Zaključak
Poboljšanje glatkoće površine delova za gravitaciono livenje pod pritiskom zahteva sveobuhvatan pristup koji uključuje dizajn i pripremu kalupa, kvalitet i obradu metala, optimizaciju parametara procesa livenja i strogu kontrolu i inspekciju procesa. Primenom ovih tehnika, mi, kao aDijelovi za livenje pod pritiskomdobavljač, može proizvesti visokokvalitetne dijelove sa odličnom završnom obradom površine.
Ako ste zainteresovani za našePrototip Dijelovi za livenje cinka pod pritiskomili imate bilo kakve zahtjeve za dijelove za livenje pod pritiskom, dobrodošli smo da nas kontaktirate radi nabavke i daljnje rasprave. Posvećeni smo pružanju najkvalitetnijih proizvoda i usluga.
Reference
- Campbell, J. (2003). Castings. Butterworth - Heinemann.
- Flemings, MC (1974). Obrada učvršćivanja. McGraw - Hill.
- Kalpakjian, S., & Schmid, SR (2008). Proizvodno inženjerstvo i tehnologija. Pearson Prentice Hall.