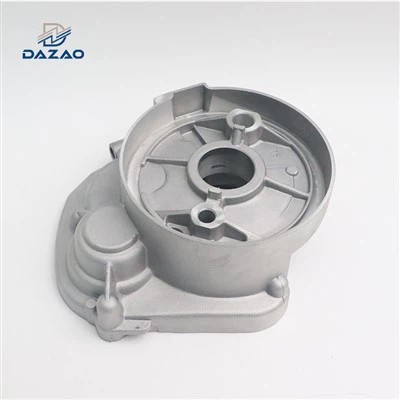
Gravitaciono livenje pod pritiskom je široko rasprostranjen proizvodni proces u proizvodnji visokokvalitetnih metalnih delova. Kao pouzdan dobavljač dijelova za livenje pod pritiskom, imam veliko iskustvo u ovoj oblasti. Međutim, važno je razumjeti da postoje ograničenja kada je riječ o složenosti oblika dijelova za livenje pod pritiskom. U ovom blogu ću istražiti ova ograničenja i kako ona utiču na proizvodnju različitih komponenti.
Problemi skupljanja i očvršćavanja
Jedno od primarnih ograničenja u složenosti oblika gravitacijskih dijelova za livenje pod pritiskom odnosi se na skupljanje i skrućivanje. Kada se rastopljeni metal ulije u kalup, počinje da se hladi i skrućuje. Tokom ovog procesa metal se skuplja, a ako dio ima složen oblik s različitim debljinama stijenki, može doći do neravnomjernog skupljanja.
Na primjer, u dijelu s debelim i tankim dijelovima koji su međusobno susjedni, debelom će biti potrebno više vremena da se stvrdne u odnosu na tanki. Kako se deblji presjek nastavlja skupljati nakon što se tanki profil stvrdne, to može dovesti do unutrašnjih naprezanja, poroznosti, pa čak i pukotina u dijelu. Ovaj fenomen ograničava dizajn dijelova vrlo nepravilnih oblika. Uzmite u obzir dio s velikim, debelim središnjim izbočinom povezanim s tankim, nježnim perajima. Razlika u brzinama hlađenja između glave i rebara može uzrokovati značajne probleme tokom skrućivanja.


Da bi ublažili ove probleme, dizajneri često moraju praviti kompromise u obliku dijela. Možda će morati da prilagode debljinu zida kako bi osigurali ravnomernije hlađenje, što zauzvrat ograničava složenost oblika. Ovo je ključna pažnja za naše kupce koji tražePrototip Dijelovi za livenje cinka pod pritiskom. Faza prototipa je odlična prilika za identifikaciju i rješavanje ovih problema skupljanja i očvršćavanja prije nego što se pređe na proizvodnju u punom obimu.
Zahtjevi za izbacivanje i gaz
Još jedno značajno ograničenje u složenosti oblika odnosi se na izbacivanje dijela iz kalupa. Nakon što se metal očvrsne, dio treba ukloniti iz šupljine kalupa. U gravitacionom livenju, ovo se obično radi pomoću klinova za izbacivanje. Međutim, ako dio ima podrezane ili složene geometrije koje sprječavaju glatko kretanje klinova za izbacivanje, postaje izuzetno teško izbaciti dio bez nanošenja oštećenja.
Podrezi su karakteristike u dijelu koje sprečavaju njegovo uklanjanje iz matrice u pravolinijskom kretanju. Na primjer, dio s udubljenim žlijebom po obodu ili dio s unutrašnjim izbočinama koje su okrenute prema unutra smatra se da ima podreze. Da bi se prilagodile ove karakteristike, mogu se koristiti posebne tehnike dizajna kalupa kao što su bočne akcije ili klizači. Ali ove tehnike dodaju značajnu složenost i cijenu procesu izrade kalupa.
Osim podrezivanja, dijelovi također zahtijevaju određenu količinu propuha. Nacrt je konus koji se nanosi na vertikalne zidove dijela kako bi se olakšalo njegovo izbacivanje iz kalupa. Potrebna količina nacrta ovisi o materijalu koji se lijeva, završnoj obradi matrice i složenosti dijela. Za složenije oblike može biti potreban veći nacrt, koji može promijeniti ukupne dimenzije i izgled dijela. Ovo je važan faktor koji treba uzeti u obzir prilikom proizvodnjeDijelovi od livenog cinka. Cink je popularan materijal za livenje pod pritiskom, ali njegova svojstva također utiču na zahtjeve za gašenje i ukupnu složenost oblika koja se može postići.
Izazovi protoka tečnosti i punjenja
Protok rastopljenog metala u šupljinu kalupa je kritičan aspekt gravitacijskog tlačnog livenja. Kada dio ima složen oblik, može biti teško da rastopljeni metal ravnomjerno ispuni sve šupljine. Metal treba da teče glatko kroz uske kanale, oko oštrih uglova i u mala udubljenja. Ako je protok blokiran, to može dovesti do nepotpunog punjenja, hladnog zatvaranja ili zarobljavanja zraka u dijelu.
Do hladnog zatvaranja dolazi kada se dva toka rastopljenog metala sretnu i ne stapaju kako treba. To se može dogoditi u dijelovima sa složenom geometrijom gdje se metal mora podijeliti i ponovo spojiti oko prepreka. Zarobljavanje zraka je još jedan čest problem, posebno u dijelovima s malim, zatvorenim šupljinama. Zrak zarobljen unutar ovih šupljina može spriječiti metal da u potpunosti ispuni prostor, što dovodi do praznina u završnom dijelu.
Da bi prevazišli ove izazove protoka fluida, dizajneri će možda morati da dodaju kapije i vodilice na matricu kako bi usmjerili tok rastopljenog metala. Međutim, ove dodatne funkcije također imaju ograničenja. Oni mogu povećati cijenu i složenost kalupa, a možda neće uvijek biti dovoljni da osiguraju pravilno punjenje vrlo složenih dijelova. Ovo se uzima u obzir za proizvode kao što suThe Cast Hub, koji često imaju složene unutrašnje strukture koje zahtijevaju precizan protok metala.
Složenost i cijena alata
Složenost oblika dijela direktno utječe na alate potrebne za gravitacijsko tlačno livenje. Kako oblik postaje složeniji, matrica se mora preciznije obraditi i može zahtijevati dodatne komponente kao što su klizači, jezgra i umetci. Ove dodatne komponente značajno povećavaju troškove alata.
Obrada kalupa sa složenim karakteristikama zahtijeva napredne proizvodne tehnike i visoko preciznu opremu. Cijena sirovina za kalup također raste kako veličina i složenost matrice rastu. Štoviše, vrijeme izrade složene matrice je mnogo duže u odnosu na jednostavnu. To znači da za dijelove vrlo složenih oblika, početno ulaganje u alate može biti velika prepreka za kupce.
Osim početnih troškova, održavanje složenih kalupa je također izazovnije i skuplje. Dodatne komponente su podložnije habanju i možda će zahtijevati češću zamjenu. Ovo dodatno povećava ukupne troškove proizvodnje.
Završna obrada i ograničenja tolerancije
Složeni oblici također mogu predstavljati izazove u postizanju željene završne obrade i tolerancije površine. Kod gravitacijskog tlačnog livenja, na površinsku obradu dijela utiče završna obrada šupljine kalupa. Međutim, u dijelovima sa složenom geometrijom može biti teško postići ujednačenu završnu obradu površine. Otopljeni metal možda neće teći glatko po svim površinama, što dovodi do neujednačene teksture ili površinskih nedostataka.
Tolerancija je još jedan važan faktor. Kako oblik dijela postaje složeniji, postaje teže kontrolirati dimenzije unutar specificiranog raspona tolerancije. Ranije spomenuti problemi skupljanja, skrućivanja i protoka tekućine mogu doprinijeti varijacijama dimenzija u završnom dijelu. Na primjer, u dijelu sa složenom zakrivljenošću, može biti izazovno osigurati da radijus zakrivljenosti bude unutar potrebne tolerancije.
Zaključak
U zaključku, dok je gravitacijsko livenje pod pritiskom svestran proizvodni proces, postoje jasna ograničenja u složenosti oblika dijelova koji se mogu proizvesti. Problemi skupljanja i očvršćavanja, zahtjevi za izbacivanjem i propuhom, izazovi protoka tekućine, složenost i cijena alata, te ograničenja završne obrade i tolerancije igraju ulogu u ograničavanju dizajna vrlo složenih dijelova.
Međutim, kao dobavljač dijelova za livenje pod pritiskom, mi stalno radimo na prevazilaženju ovih ograničenja. Naš iskusni tim inženjera i dizajnera može pružiti vrijedne savjete o tome kako optimizirati dizajn vaših dijelova kako biste postigli najbolje moguće rezultate unutar ograničenja procesa gravitacijskog tlačnog livenja.
Ako ste na tržištu visokokvalitetnih gravitacijskih livenih dijelova i suočavate se s izazovima složenosti oblika, preporučujemo vam da nam se obratite. Možemo raditi s vama kako bismo pronašli rješenja koja zadovoljavaju vaše specifične zahtjeve. Bilo da ti trebaPrototip Dijelovi za livenje cinka pod pritiskom,Dijelovi od livenog cinka, iliThe Cast Hub, naš tim je spreman da Vam pomogne u procesu nabavke. Kontaktirajte nas danas da započnemo diskusiju o vašem projektu.
Reference
- Campbell, J. (2003). Castings. Butterworth - Heinemann.
- Flemings, MC (1974). Obrada učvršćivanja. McGraw - Hill.
- Tiryakioğlu, M. i Uslu, B. (2019). Uvod u procese livenja metala. CRC Press.