U području brizganja plastike, razumijevanje nijansi između različitih tehnika ključno je i za proizvođače i za klijente. Kao iskusan dobavljač brizganja plastike, iz prve ruke svjedočio sam različitim primjenama i jedinstvenim karakteristikama mikrobrizganja i konvencionalnog brizganja. Ovaj blog ima za cilj da se udubi u razlike između ova dva procesa, bacajući svetlo na njihove prednosti, ograničenja i idealne slučajeve upotrebe.
1. Osnove procesa
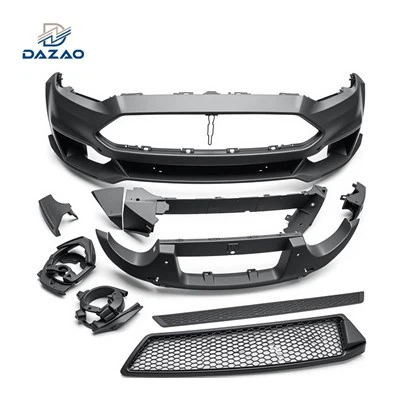
Konvencionalno brizganje je dobro uspostavljen proizvodni proces koji postoji već decenijama. To uključuje topljenje plastičnih peleta u zagrijanoj bačvi, zatim ubrizgavanje rastaljene plastike pod visokim pritiskom u šupljinu kalupa. Kada se plastika ohladi i učvrsti, kalup se otvara, a gotovi dio se izbacuje. Ovaj proces je vrlo svestran i može proizvesti dijelove u širokom rasponu veličina, od malih komponenti do velikih predmeta kao što suDijelovi za brizganje branika automobila.
S druge strane, mikro injekcijsko prešanje je specijalizirana podskupina brizganja dizajnirana za proizvodnju izuzetno malih dijelova s visokom preciznošću. Proces slijedi sličan osnovni princip kao i konvencionalno brizganje, ali s fokusom na rukovanje vrlo malim količinama plastike. Mašine za mikrobrizganje opremljene su naprednom tehnologijom za preciznu kontrolu ubrizgavanja malih količina rastopljene plastike u mikro šupljine kalupa. To omogućava proizvodnju dijelova dimenzija u milimetarskom ili čak submilimetarskom rasponu, kao što su mikro zupčanici, medicinske mikro komponente i elektronski konektori.
2. Veličina dijela i tolerancija
Jedna od najočitijih razlika između mikrobrizganja i konvencionalnog brizganja je veličina dijelova koje proizvode. Konvencionalno brizganje je pogodno za izradu dijelova različitih veličina, od relativno malih komponenti kao nprKompjuterski miš Mould Injection Moldingna velike industrijske dijelove i proizvode široke potrošnje. Raspon veličina može varirati od nekoliko centimetara do nekoliko metara u nekim slučajevima.
Međutim, mikrobrizganje je posebno prilagođeno za proizvodnju sićušnih dijelova. Ovi dijelovi često imaju dimenzije manje od 10 milimetara i mogu biti male i do nekoliko mikrometara. Mogućnost stvaranja tako malih dijelova s visokom preciznošću ključna je prednost mikrobrizganja. Što se tiče tolerancije, mikrobrizganje može postići ekstremno uske tolerancije, često u rasponu od ±0,001 mm ili čak i bolje. Ovaj nivo preciznosti je od suštinskog značaja za aplikacije gde funkcionalnost dela zavisi od njegovih tačnih dimenzija, kao što je to u medicinskoj i elektronskoj industriji. Konvencionalno brizganje tipično ima manje tolerancije, obično u rasponu od ±0,05 mm do ±0,2 mm, ovisno o dizajnu dijela i materijalu.
3. Materijalna razmatranja
I mikro brizganje i konvencionalno brizganje mogu raditi sa širokim spektrom plastičnih materijala. Međutim, postoje neke razlike u odabiru materijala zbog jedinstvenih zahtjeva svakog procesa.
U konvencionalnom brizganju može se koristiti širok raspon termoplasta, termoreaktivne plastike i elastomera. Izbor materijala ovisi o faktorima kao što su mehanička svojstva potrebna za dio, njegova predviđena upotreba i razmatranje troškova. Na primjer, polipropilen (PP) se obično koristi za potrošačke proizvode zbog svoje niske cijene i dobre kemijske otpornosti, dok je polikarbonat (PC) favoriziran za aplikacije koje zahtijevaju visoku udarnu čvrstoću i transparentnost.
Kod mikrobrizganja, odabir materijala je kritičniji. Materijal mora biti u mogućnosti da lako teče u mikro šupljine kalupa i da zadrži svoja svojstva tokom procesa visoko preciznog oblikovanja. Neki polimeri koji se obično koriste u mikrobrizganju uključuju polimere s tekućim kristalima (LCPs), koji imaju izvrsna svojstva tečenja i dimenzionu stabilnost, te određene vrste polioksimetilena (POM), poznate po svojoj visokoj krutosti i niskom trenju. Dodatno, viskozitet i tačka topljenja materijala moraju se pažljivo razmotriti kako bi se osiguralo pravilno punjenje mikro kalupa i dosljedan kvalitet dijelova.
4. Mašine i alati
Mašine koje se koriste u mikro brizganju i konvencionalnom brizganju također se značajno razlikuju. Konvencionalne mašine za brizganje u pravilu su veće i robusnije, dizajnirane za rukovanje velikim količinama plastike i proizvodnju dijelova različitih veličina. Ove mašine su opremljene jedinicama za ubrizgavanje pod visokim pritiskom i velikim silama stezanja kako bi se obezbedilo pravilno punjenje i sabijanje plastike u kalupu.
S druge strane, mašine za mikrobrizganje su manje i specijalizovanije. Dizajnirani su za preciznu kontrolu ubrizgavanja malih količina plastike. Ove mašine često imaju napredne tehnologije kao što su sistemi za ubrizgavanje sa servo pogonom i visokoprecizni dizajn zavrtnja za postizanje tačnih veličina sačma i dosledan kvalitet delova. Sila stezanja kod mašina za mikrobrizganje je obično niža od one kod konvencionalnih mašina, pošto su delovi koji se proizvode mnogo manji i zahtevaju manje sile da bi kalup držali zatvorenim tokom procesa ubrizgavanja.
Alat je još jedna oblast u kojoj se dva procesa razlikuju. Konvencionalni kalupi za brizganje su obično veći i mogu biti složenijeg dizajna, ovisno o geometriji dijela. Često se izrađuju od čelika ili aluminija i mogu biti prilično skupi za proizvodnju, posebno za proizvodnju velikih razmjera. Nasuprot tome, kalupi za mikro injektiranje su mnogo manji i zahtijevaju visok nivo preciznosti u svom dizajnu i proizvodnji. Šupljine kalupa su mikro mašinski obrađene naprednim tehnikama kao što su mikro glodanje, obrada sa električnim pražnjenjem (EDM) i laserska ablacija. Zbog visoke potrebne preciznosti, kalupi za mikro injektiranje također mogu biti skupi, ali cijena po dijelu može biti opravdana za proizvodnju velikih količina malih dijelova visoke vrijednosti.
5. Vrijeme ciklusa i obim proizvodnje
Vrijeme ciklusa je važan faktor u brizganju, jer utiče na ukupnu efikasnost proizvodnje i troškove. Kod konvencionalnog brizganja, vrijeme ciklusa može uvelike varirati ovisno o veličini dijela, složenosti i materijalu. Veći dijelovi općenito zahtijevaju duže vrijeme ciklusa zbog dužih perioda hlađenja i skrućivanja. Međutim, za proizvodnju velikih količina dijelova srednje do velike veličine, konvencionalno brizganje može biti vrlo efikasno, s vremenom ciklusa u rasponu od nekoliko sekundi do nekoliko minuta po dijelu.


Mikro brizganje često ima kraće vrijeme ciklusa u poređenju sa konvencionalnim brizganjem malih dijelova. Pošto su dijelovi mali, vrijeme hlađenja i skrućivanja je relativno kratko. Međutim, vrijeme postavljanja za mikrobrizganje može biti duže, posebno kada se radi o složenim mikro kalupima. Za proizvodnju malih do srednjih količina mikro dijelova, mikro brizganje može biti isplativa opcija. Za proizvodnju velikih količina, oba procesa se mogu optimizirati za postizanje visoke produktivnosti, ali izbor između njih ovisit će o faktorima kao što su veličina dijela, zahtjevi tolerancije i svojstva materijala.
6. Prijave
Razlike u veličini dijela, preciznosti i mogućnostima materijala između mikrobrizganja i konvencionalnog brizganja dovode do različitih područja primjene za svaki proces.
Konvencionalno brizganje široko se koristi u raznim industrijama, uključujući automobilsku, potrošačku robu, ambalažu i industrijsku proizvodnju. U automobilskoj industriji koristi se za proizvodnju delova kao što su instrument table, odbojnici i unutrašnje komponente. U sektoru robe široke potrošnje koristi se za proizvodnju proizvoda kao što suPlastični automobil za brizganje, kućanski aparati i elektronska kućišta.
Mikrobrizganje je našlo svoju nišu u industrijama u kojima su potrebni mali, visoko precizni dijelovi. Medicinska industrija je glavni korisnik mikro brizganja, koristeći ga za proizvodnju mikro fluidnih uređaja, sistema za isporuku lijekova i hirurških instrumenata. Elektronička industrija se također oslanja na mikro brizganje za proizvodnju mikro konektora, prekidača i drugih minijaturiziranih komponenti. Osim toga, zrakoplovna i odbrambena industrija koriste mikrobrizganje za proizvodnju malih, laganih dijelova s visokom preciznošću i pouzdanošću.
Zaključak
Zaključno, mikro injekcijsko prešanje i konvencionalno brizganje su dva različita, ali komplementarna procesa u području brizganja plastike. Svaki proces ima svoje jedinstvene prednosti i ograničenja, a izbor između njih ovisi o specifičnim zahtjevima dijela koji se proizvodi, kao što su veličina, tolerancija, materijal i obim proizvodnje.
Kao dobavljač brizganja plastike, imamo stručnost i sposobnosti za rukovanje i mikro brizganjem i konvencionalnim projektima brizganja. Bilo da vam je potrebna velika proizvodnja potrošačkih proizvoda ili visoko precizna proizvodnja mikro komponenti, možemo vam ponuditi prilagođena rješenja koja će zadovoljiti vaše potrebe. Ako ste zainteresovani da saznate više o našim uslugama brizganja ili imate na umu konkretan projekat, slobodno nas kontaktirajte za detaljne konsultacije. Radujemo se što ćemo raditi s vama kako bismo oživjeli vaše plastične dijelove.
Reference
- Rosato, DV, & Rosato, DV (2000). Priručnik za injekcijsko prešanje. Kluwer Academic Publishers.
- Throne, JL (1996). Procesno inženjerstvo plastike. Hanser Publishers.
- Michaeli, W., & Mohren, C. (2007). Mikro brizganje. Carl Hanser Verlag.