


Precizne CNC obrađene aluminijumske optičke klupe
Optomehaničke matične ploče visoke-stabilnosti 6061-T6 dizajnirane za submikronsko poravnanje, UHV kompatibilnost i nulti kumulativni pomak.
Osnovne tehničke specifikacije i glavni detalji nabavke:
Ravnost Manja ili jednaka 0,02 mm/m koja se održava pomoću više-stepenog oslobađanja od naprezanja.
Greška nagiba matrice Manja ili jednaka ±0,01 mm u cijelom rasponu od 1200 mm.
100% mjerenje navoja za M6 i 1/4"-20 optičke nosače.
Vakuum{0}}kompatibilne opcije ispuštanja gasova do 1x10^-6 Pa.
Direktna Thorlabs ekvivalentna provjera pristajanja na prvim artiklima.
Dostupni su čvrsti i lagani dizajni jezgra u obliku saća.
7-dnevna isporuka prototipa sa FAI i CMM izvještajima o ravnosti.

Pregled inženjeringa proizvoda i mogućnosti preciznog glodanja
Čvrsti montažni temelji izgrađeni pomoću više-osni CNC glodanja za zahtjevne fotoničke i laserske sisteme.
Precizne CNC obrađene aluminijumske optičke klupe dizajnirane su za optomehaničke postavke visoke-čvrstoće, lasersko poravnanje i laboratorijske platforme za izradu ploča. Korištenje visoke-čistoće6061-T6 i 7075-T6 aluminijum, ove ploče imaju precizne-matrice sa narezima u standardnim 25mm metričkim (M6) ili 1-imperijalnim (1/4"-20) konfiguracijama. Mogućnosti mašine pokrivaju čvrste aluminijumske ploče do 2000mm dužine i saćaste strukture lagane aluminijumske ploče visoke krutosti.
Obrada je uključena4-osni i 5-osni CNC obradni centrieliminira kumulativne greške pozicioniranja preko velikih mreža rupa. Specijalizirana površinska obrada uključuje mat crne eloksirane aluminijske optičke matične ploče za apsorpciju rasute svjetlosti i provodljive hromatne premaze sa niskim-otplinjavanjem za vakuum-kompatibilne aluminijske optičke matične ploče.

{0}}Studije slučajeva i analiza kvarova
Rješavanje kritičnih inženjerskih nedostataka u iskrivljenju ravnosti, akumulaciji koraka i ispuštanju komore.
Unutrašnji rezidualni napon i dugotrajni-odnos ravnosti
· Incident:1200 mm x 600 mm x 12,7 mm čvrsta 6061-T6 aluminijumska optička klupa isporučena u laboratoriju Evropskog univerziteta zadovoljila je početnu specifikaciju ravnosti (0,02 mm/m) nakon fabričke inspekcije. Nakon 30 dana skladištenja, unutrašnje opuštanje naprezanja izazvalo je središnji luk od 0,08 mm, narušavajući koaksijalnost laserskog snopa preko optičke putanje od 1,2 m.
· Osnovni uzrok:Jednostepena-konvencionalna obrada dovela je do asimetrične raspodjele zaostalog naprezanja preko gornje i donje glodane čeone bez srednjeg žarenja{1}}za rasterećenje naprezanja.
· Korektivna radnja:Implementiran je tro-protokol za ublažavanje naprezanja-: visoko-spuštanje naprezanja nakon grubog glodanja (345∘C 2 sata), stabilizacija niske-temperature nakon polu{2}}završne obrade (160∘C 4 sata), i konačno vještačko starenje. Dodano je obavezno statično zadržavanje od 7- dana prije konačnog ponovnog mjerenja CMM.
· Podaci o verifikaciji:Ploče podvrgnute ovom procesu pokazuju pomjeranje ravnosti manje od ili jednako 0,005 mm/m tokom 6-mjesečnog perioda statičkog praćenja.
Kumulativna greška nagiba u velikim matricama rupa s navojem
· Incident:Integrator optičkog sistema iskusio je povezivanje poravnanja kada je montirao niz više-osnih linearnih stepenica preko prilagođene metričke aluminijumske optičke matične ploče m6. Tolerancije pojedinačnih rupa-do-otvora dostigle su ±0,02 mm, ali kumulativna greška udaljenosti dostigla je 0,10 mm u rasponu od 1 m na granici ploče.
· Osnovni uzrok:Standardna CNC linearna interpolacija akumulira greške termičkog širenja olovnog zavrtnja-i otklon alata preko uzastopnih puteva bušenja između redova-po{2}}.
· Korektivna radnja:Re-reprojektirao strategiju putanje alata koristeći objedinjeno pozicioniranje datuma iz centralnog koordinatnog početka. Primijenjeni-modeli termalne kompenzacije u realnom vremenu na CNC kontroler i implementirana regionalna distribucija putanja.
· Podaci o verifikaciji:Integrisana 100% kontrola položaja navoja pomoću optičkih koordinatnih mernih mašina (CMM). Smanjena kumulativna greška nagiba matrice preko 1000 mm na manje od ili jednako ±0,01 mm.
Ispuštanje kontaminacije u visoko{0}}optičkim komorama u vakuumu
· Incident:Vakum{0}}kompatibilna aluminijska optička ploča instalirana unutar 1×10⁻⁵Pa vakuumska komora oslobađa zarobljenu vlagu i organske isparljive tvari, zatvarajući osnovni tlak u komori na 1×10⁻⁴Pa i zamagljivanje susjednih silicijumskih sočiva.
· Osnovni uzrok:Standardna sumporna kiselina crna anodizacija formirala je porozni oksidni sloj koji je zarobio hemiju i atmosfersku paru.
· Korektivna radnja:Prebačene specifikacije podloge za vakuumske konstrukcije na visoke-čistoće, niske-uključenosti 6061-T6 zalihe. Zamijenjena je standardna crna anodizacija s neporoznom kemijskom provodljivom konverzijom hromata (MIL-DTL-5541) i uvedeno vakuumsko termičko pečenje nakon obrade (150∘C na 1×10⁻³ Pa 12 sati).
· Podaci o verifikaciji:Analiza rezidualnog gasa (RGA) potvrdila je da su stope otplinjavanja pale ispod 1×10⁻⁹Torr⋅L/s⋅cm2, omogućavajući pritisci u komori da postignu 1×10⁻⁶ Pa.

Standardizirani proizvodni protokoli i standardi kvalitete
Eliminacija dugotrajne-dimenzionalne nestabilnosti kroz više-stepeno ublažavanje termičkog naprezanja i precizno mjerenje.
Cjevovod za upravljanje rezidualnim stresom
Standardne aluminijumske ploče se često deformišu nakon uklanjanja metala. Kontrolisani cevovod za oslobađanje od naprezanja se striktno sprovodi:
· Gruba obrada:Uklanjanje 80% zapremine zaliha korištenjem-brzine simetričnog džepa.
· Termička stabilizacija:Žarenje u peći za razbijanje površinske napetosti -indukovane obradom.
· Završna obrada:Niska-dubina--završnog reza (manje od ili jednako 0,1 mm) korištenjem poliranog mono{4}}kristalnog dijamanta ili mikro-karbidnih alata za sprječavanje površinskog mehaničkog naprezanja.
· Revizija stabilnosti:Svaka čvrsta aluminijumska ploča za lasersko poravnanje teškog ili velikog formata-podvrgava se 7-dnevnom zadržavanju u ambijentalnom okruženju nakon čega slijedi sekundarno skeniranje CMM površinskog profila prije konačnog puštanja u promet.
Točnost matrice niti i optička interoperabilnost
· Kumulativna kontrola tona:Lokacije matrične mreže se izračunavaju koristeći pomake centralnog datuma, a ne inkrementalno iskoračenje, održavajući tačnost mreže unutar manje od ili jednake ±0,01 mm preko 1000 mm.
· Čistoća niti:Slijepe narezne rupe se ispiru putem mlaznica rastvarača pod visokim-pritiskom kako bi se uklonile tekućine za narezivanje i aluminijske mikro-bruse.
· Testiranje interoperabilnosti:Jedinice prvog-artikla prolaze kroz fizičko testiranje sa Thorlabs ekvivalentnim optičkim nosačima, osiguravajući zamjenu optičke ploče ekvivalentnom thorlabs aluminijskoj ploči bez vezivanja montaže ili neusklađenosti nagiba.
Vakuum{0}}Kontrola degasiranja stepena
Za aplikacije ultra-visokog vakuuma (UHV), standardne završne obrade nisu dovoljne:
· Odabir podloge:Certificirane -aluminijske gredice 6061-T6.
· Površinska hemija:Konduktivni hromat konverzioni premaz prema MIL-DTL-5541 klasa 1A, izbjegavajući porozne anodne strukture.
· Degasiranje pečenja:Termalno pečenje u vakuumu eliminira hlapljive organske tvari i apsorbiranu vlagu prije zatvorenog pakiranja u čistoj prostoriji.

Kompletne tehničke specifikacije i granice tolerancije
Kvantitativni parametri za razrede materijala, završne obrade površine, tačnost nagiba matrice i granice ispuštanja gasa.
|
Parametar / Dimenzija |
Standardna specifikacija |
Visoka-preciznost/prilagođena specifikacija |
|
Opcije materijala |
Aluminij 6061-T6, 7075-T6, 2024-T3 |
Visoka{0}}Čistoća Niska-Uključivanje 6061-T6 (UHV Grade) |
|
Plate Structure |
Čvrsta ploča, lagana sa jezgrom |
Aluminijumsko saćasto jezgro sa spojenim slojevima |
|
Opseg debljine |
12,7 mm (1/2 inča) do 25,4 mm (1 inča) |
Prilagođeni 6,0 mm do 50,0 mm |
|
Maksimalna omotnica za obradu |
1500 mm x 1000 mm x 500 mm |
2200 mm x 1200 mm x 300 mm |
|
Ravnost površine |
Manje ili jednako 0,05 mm/m |
Manje ili jednako 0,02 mm/m (testirano na CMM površinskoj ploči) |
|
Opcije rešetke rupa |
M6 na mreži od 25 mm / 1/4"-20 na mreži od 1". |
Prilagođene matrice rupa, probušeni, mješoviti uzorci |
|
Preciznost nagiba rupe |
±0,02 mm (ne-akumulirajuće) |
±0,01 mm (kumulativno preko 1000 mm) |
|
Counterbore Tolerance |
ISO 2768-m |
Dubina ±0,05 mm, prečnik +0.05/−0,00 mm |
|
hrapavost površine |
Ra 1,6 μm |
Ra 0,8 μm (glodano lice) |
|
Površinske završne obrade |
Crna anodizirana (tip II), prozirna anodizacija |
Mat crna (ne-reflektirajuća), kromatska konverzija |
|
Outgassing Performance |
Standardna upotreba u atmosferi |
<1×10⁻⁹Torr⋅L/s⋅cm2(UHV kompatibilan) |
|
Lead Time |
7 radnih dana (prototipovi) |
10–15 radnih dana (proizvodne serije) |

Precizne CNC aluminijumske ploče u odnosu na tradicionalne podloge za stolove
Benchmarking performansi u odnosu na proizvodnju limova, stolove od livenog gvožđa i modularne ekstruzije.
|
Karakteristika / metrika |
Custom CNC aluminijumske ploče |
Štancane ploče od lima |
Stolovi za montažu od livenog gvožđa |
Modularni ekstrudirani sistemi |
|
Stabilnost ravnosti |
Visoko(Manje ili jednako 0,02 mm/m) |
Nisko (podložno povratku) |
Visoko (teško, prigušuje vibracije) |
Umjereno (savijanje zgloba) |
|
Efikasnost težine |
Visoka (niska gustina mase) |
Visok (tanak strukturalni zid) |
Vrlo niska (izuzetno teška) |
Visoko (šuplji profili) |
|
Dubina/snaga navoja |
Puna dubina zahvata |
Loše (zahtijeva navrtke) |
Odlično |
Ograničeno na T-utore |
|
Prilagođeni uzorci rupa |
100% CNC slobodnog oblika |
Fiksirano čvrstim alatom |
Visoka cijena za bušenje/narezivanje |
Fiksirano na proreze za ekstruziju |
|
Vakuumska kompatibilnost |
Visoka (sa tretmanom) |
Loše (zahvaćanje ulja u zglobovima) |
Vrlo loše (porozni odljevak) |
Umjereno |
|
NRE / Troškovi alata |
0 $ (Direktno CAD na CNC) |
Visoka (cijena kalupa za štancanje) |
Visoko (šablon za bacanje) |
Nisko |

Optomehanički vodič za odabir i matrica supstrata
Usklađivanje čvrstih i saćastih struktura i površinskih tretmana sa vašim tačnim radnim okruženjem.
Odabir konfiguracije konstrukcije
· Čvrste aluminijumske ploče:Odaberite za visoku termičku masu, maksimalnu strukturnu krutost i gustu montažu. Preporučuje se za laserske-puteve velike snage i preciznu optičku interferometriju.
· Jezgrene ploče sa saćem:Odaberite kada ukupna težina sistema mora biti minimizirana bez gubitka krutosti na savijanje. Idealno za prijenosne uređaje za testiranje, vazdušne optičke platforme i sklopove robotskog vida na kraju--ruka.
Standardni izbor niti
· Metrička M6 mreža (razmak od 25 mm):Standardna konfiguracija za evropske i azijske optičke nosače, optomehaničke stepenice i industrijske okvire vizije.
· Imperial 1/4"-20 Grid (razmak od 1 inča):Standardna konfiguracija za sjevernoamerički laboratorijski hardver i standardne Thorlabs ili Newport optomehaničke sklopove.
-Matrica završne obrade površine specifična za aplikaciju
· Standardne optičke laboratorije:NavediteTip II mat crna anodizirana. Absorbs >95% zalutalog vidljivog svjetla i otporan je na grebanje površine od montažnih stubova od nehrđajućeg čelika.
· Visoko-Komore sa visokim vakuumom/termalnim vakuumom:Odredite MIL-DTL-5541 provodnu hromatnu konverziju uparen sa aluminijumom visoke čistoće 6061-T6 da održite granice ispuštanja ispod 1×10⁻⁹Torr⋅L/s⋅cm2.
· Visoka-istrošenost/prenosivi terenski uređaji:Odredite eloksiranje tvrdog premaza tipa III (debljine 25–50 μm) kako biste spriječili površinsko grebanje tokom čestih repozicioniranja komponenti.

Više-Cijevovod za osiguranje kvaliteta i mjeriteljstvo
Rigorozna kontrola kvaliteta u 6 koraka od verifikacije sirove gredice do konačnog mapiranja površine CMM-a.
1. Validacija sirovina:Certifikati o ispitivanju materijala (MTC) koji potvrđuju hemijski sastav i mehaničku granicu tečenja provjeravaju se za svaku seriju aluminija. Niska-provjera čistoće inkluzije se primjenjuje na zalihe vakuum{2}}vrste.
2. Inspekcija prvog artikla (FAI):Uključuje kompletan3D CMM dimenzionalna inspekcija, mjerenje navoja pomoću mjerača utikača klase 6H ili 2B i mjerenje hrapavosti površine pomoću kontaktnih profilometara.
3. U-Nadgledanje procesa:CNC mašine koriste laserske alate za postavljanje za praćenje habanja reznih ivica, sprečavajući pomeranje navoja preko velikih rasporeda matričnih rupa.
4. Specijalizovani optički pregledi:
· Mapiranje ravnosti:Izmjereno na granitnim površinskim pločama klase 00 korištenjem više-tačaka CMM sonde.
· Provjera angažmana niti:Test postavljen pomoću standardizovanih optičkih stubova preko uglova, centra i perimetarske mreže.
· Certifikat za otplinjavanje:Vakuum{0}}lote se provjeravaju putem podataka analize rezidualnog gasa (RGA).
5. Završna inspekcija i izvozno pakovanje:Ploče su-očišćene rastvaračem kako bi se eliminirale tekućine za rezanje, umotane u ne-abrazivni anti-film i obložene prilagođenim drvenim kućištima-obloženim pjenom kako bi se spriječilo izobličenje ravne površine tokom međunarodnog tranzita.

Specijalizovana industrijska primena okruženja
Dokazani učinak u mikroskopiji, laserskoj obradi, UHV testiranju i sistemima za mobilni vid.
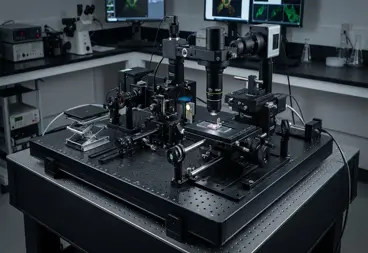
Platforme za biološke i fluorescentne mikroskopije
Bazne ploče visoke{0}}ravnosti pružaju stabilne platforme za montažu sa{1}}prigušenim vibracijama za objektive, razdjelnike snopa i EMCCD kamere visoke{2}}osjetljivosti.
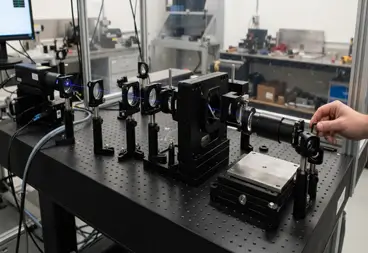
Poravnavanje{0}}industrijskog laserskog sistema velike snage
Čvrsti crni anodizirani aluminijumski sklopovi optičkih ploča dizajnirani da apsorbuju zalutale refleksije i sidrene zrake{0}}oblikuju galvo glave, ogledala i optiku za fokusiranje.

Vakuumske optičke komore za testiranje
Vakuumski kompatibilne aluminijske optičke matične ploče koje rade unutar termalnih-vakumskih komora za ispitivanje okoliša za satelitske senzore i optička opterećenja.

Automatizovani sistemi mašinskog vida
Lagani aluminijumski podsklopovi optičkih ploča u obliku saća montirani direktno na 6-osi industrijske robotske ruke za inline skeniranje grešaka u realnom vremenu.
Često postavljana pitanja

01.Zašto se velike aluminijske optičke ploče iskrivljuju tokom vremena i kako spriječiti dugotrajno-izobličenje?
02.Da li crna anodizacija uzrokuje smetnje navoja ili spajanje koraka na M6 i 1/4"-20 nareznim rupama?
03.Kako spriječiti ispuštanje plinova kada postavljate aluminijske klupe unutar visoko{0}}vakumskih komora?
04.Da li su ove prilagođene optičke ploče direktno kompatibilne sa komercijalnim postoljama i linearnim stepenicama?
05.Kada inženjer treba da izabere čvrstu aluminijumsku ploču u odnosu na laganu ploču sa saćem?
06.Mogu li se ne-profili za montažu nestandardne ili mješovite metričke/imperijalne mreže kombinirati na jednoj ploči?
Pošaljite svoje CAD datoteke za trenutne povratne informacije o proizvodnosti i transparentne cijene.
Pošaljite svoje 2D/3D CAD datoteke (STEP, IGS ili PDF) za sveobuhvatnu procjenu DFM proizvodnosti i detaljnu ponudu u roku od 24 sata.
Kontaktirajte nas

Popularni tagovi: cnc aluminijske optičke klupe, crna anodizirana optička matična ploča, metrička aluminijska optička matična ploča m6, vakuum kompatibilna optička matična ploča


