Injekciono brizganje metala (MIM) je veoma svestran proizvodni proces koji kombinuje fleksibilnost dizajna brizganja plastike sa svojstvima materijala metala. Postao je sve popularniji u raznim industrijama zbog svoje sposobnosti proizvodnje složenih, visoko preciznih dijelova u velikim količinama. Međutim, jedan od kritičnih aspekata koje proizvođači i inženjeri moraju razumjeti kada rade s MIM-om je stopa skupljanja MIM dijelova. Kao dobavljač dijelova za brizganje metala, detaljno ću se pozabaviti ovom temom kako bih vam pružio sveobuhvatno razumijevanje.
Razumijevanje skupljanja u brizganju metala
Skupljanje u MIM-u se dešava prvenstveno tokom dve glavne faze proizvodnog procesa: odvezivanje i sinterovanje. Odvezivanje je proces uklanjanja vezivnog materijala iz zelenog dijela (dio nakon brizganja), dok sinteriranje uključuje zagrijavanje odvezanog dijela na visoku temperaturu kako bi se metalni prah zgusnuo i formirao čvrst, potpuno gust dio.
Tokom odvezivanja, vezivni materijal, koji je tipično mješavina polimera i voskova, uklanja se sa zelenog dijela. Ovo uklanjanje veziva stvara praznine unutar dijela, uzrokujući njegovo blago skupljanje. Količina skupljanja tokom odvezivanja je relativno mala u poređenju sa onim tokom sinterovanja i obično se kreće u rasponu od 1 - 3%.
Sinterovanje je najznačajnija faza u kojoj dolazi do skupljanja. Na visokim temperaturama, čestice metalnog praha počinju da se spajaju kroz proces koji se naziva difuzija, a dio se zgušnjava. Kako se dio zgušnjava, gubi poroznost i skuplja se, što rezultira skupljanjem. Stopa skupljanja tokom sinterovanja može biti značajna, obično u rasponu od 12 - 20%, u zavisnosti od nekoliko faktora.
Faktori koji utječu na brzinu skupljanja MIM dijelova
Materijalni sastav
Vrsta metalnog praha koji se koristi u MIM-u ima značajan uticaj na brzinu skupljanja. Različiti metali imaju različite atomske strukture i brzinu difuzije, što utiče na to kako se sinteruju i skupljaju. Na primjer, nehrđajući čelik obično ima stopu skupljanja u rasponu od 13 - 17%, dok legure titana mogu imati nešto nižu stopu skupljanja od oko 12 - 15%. Legirajući elementi u metalnom prahu takođe mogu uticati na brzinu skupljanja. Na primjer, dodavanje određenih elemenata osnovnom metalu može promijeniti njegovu tačku topljenja i karakteristike difuzije, čime utiče na ponašanje sinteriranja i skupljanje.
Veličina i oblik čestica
Veličina čestica i oblik metalnog praha igraju ključnu ulogu u određivanju brzine skupljanja. Finije čestice praha imaju veću površinu, što potiče bržu difuziju tokom sinterovanja i općenito dovodi do većih stopa skupljanja. Čestice nepravilnog oblika takođe mogu imati drugačiju gustinu pakovanja u odnosu na sferične čestice, što može uticati na proces sinterovanja i skupljanja. Sferične čestice imaju tendenciju da se pakovanje efikasnije, što rezultira ujednačenijim skupljanjem u poređenju sa česticama nepravilnog oblika.
Green Density
Gustoća zelenog dijela prije sinterovanja, poznata kao zelena gustina, je još jedan važan faktor. Veća zelena gustina znači da je u početku manja poroznost u dijelu, što može dovesti do manjeg skupljanja tijekom sinterovanja. Gustoća zelene boje može se kontrolisati podešavanjem parametara brizganja, kao što su pritisak i temperatura injektiranja, kao i omjer praha i veziva.
Uslovi sinterovanja
Temperatura sinterovanja, vrijeme i atmosfera imaju direktan utjecaj na brzinu skupljanja. Više temperature sinterovanja općenito rezultiraju značajnijim skupljanjem jer povećavaju brzinu difuzije atoma metala. Vrijeme sinteriranja također utiče na skupljanje; duže vrijeme sinteriranja omogućava potpunije zgušnjavanje, a time i veće skupljanje. Atmosfera sinterovanja takođe može uticati na skupljanje. Na primjer, redukujuća atmosfera može spriječiti oksidaciju metalnog praha tokom sinteriranja, što može utjecati na kinetiku sinteriranja i skupljanje.
Mjerenje i kontrola brzine skupljanja
Precizno mjerenje brzine skupljanja je od suštinskog značaja za osiguravanje tačnosti dimenzija MIM dijelova. Jedna uobičajena metoda je korištenje koordinatnog mjernog stroja (CMM) za mjerenje dimenzija zelenog dijela i sinteriranog dijela. Upoređujući dva seta mjerenja, može se izračunati stopa skupljanja.
Kontrola stope skupljanja je ključna za proizvodnju MIM dijelova sa željenim dimenzijama. To se može postići pažljivom kontrolom procesa. Na primjer, podešavanje temperature i vremena sinteriranja na osnovu materijala i dizajna dijelova može pomoći u postizanju konzistentnije stope skupljanja. Dodatno, optimizacija odnosa prah-vezivo i parametara brizganja može pomoći u kontroli gustoće zelene boje, što zauzvrat utiče na skupljanje tokom sinterovanja.
Važnost razumijevanja stope skupljanja za dobavljače MIM dijelova
Kao dobavljač dijelova za brizganje metala, razumijevanje stope skupljanja je od najveće važnosti. Omogućava nam da precizno predvidimo konačne dimenzije dijelova koje proizvodimo, osiguravajući da oni ispunjavaju specifikacije kupca. Kontrolom stope skupljanja možemo minimizirati potrebu za operacijama naknadne obrade, kao što je obrada, što može povećati troškove i vrijeme proizvodnje.
Štaviše, temeljno razumijevanje brzine skupljanja pomaže nam da riješimo sve probleme sa dimenzijama koji mogu nastati tokom procesa proizvodnje. Ako dio ne zadovoljava tražene dimenzije, možemo analizirati faktore koji utiču na skupljanje i izvršiti potrebna prilagođavanja procesnih parametara.
Primjena MIM dijelova i uloga brzine skupljanja
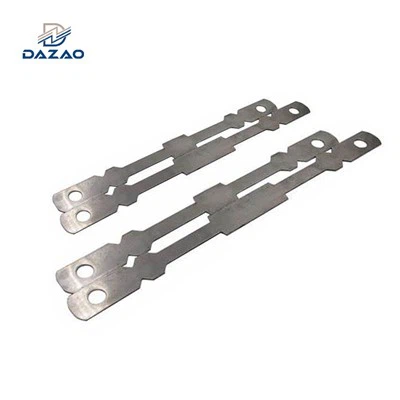
MIM dijelovi se koriste u širokom spektru industrija, uključujući elektroniku, automobilsku, medicinsku i svemirsku. U elektronskoj industriji, na primjer, MIM se koristi za proizvodnjuSIM Slot by Metal Injection Molding. Ovi dijelovi zahtijevaju visoku preciznost i uske tolerancije dimenzija. Razumijevanje stope skupljanja je ključno kako bi se osiguralo da se SIM slotovi savršeno uklapaju u elektronske uređaje.
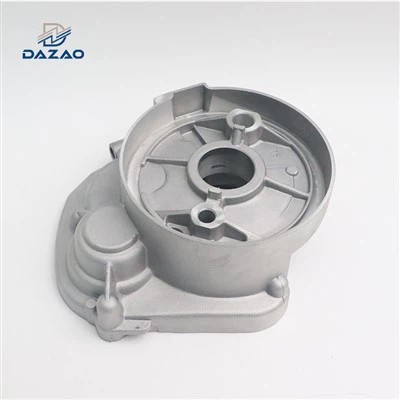
U automobilskoj industriji MIM se koristi za proizvodnju raznihIndustrijski dio Metal Injection Moulding, kao što su komponente motora i dijelovi prijenosa. Ovi dijelovi moraju imati precizne dimenzije kako bi se osiguralo pravilno funkcioniranje i kompatibilnost s drugim komponentama u vozilu.
U medicinskom polju, MIM dijelovi se koriste u hirurškim instrumentima i implantatima. Tačnost dimenzija ovih delova je kritična za bezbednost pacijenata i efikasnost medicinskih uređaja. Kontrolom stepena skupljanja možemo proizvesti visokokvalitetne proizvodeMetalni dijelovi za injekcijsko prešanjekoji ispunjavaju stroge zahtjeve medicinske industrije.
Zaključak
Brzina skupljanja dijelova za brizganje metala je složen, ali ključni aspekt MIM procesa. Na njega utiču različiti faktori, uključujući sastav materijala, veličinu i oblik čestica, zelenu gustinu i uslove sinterovanja. Kao dobavljač dijelova za brizganje metala, imamo stručnost i iskustvo za precizno mjerenje i kontrolu stope skupljanja za proizvodnju visoko preciznih dijelova koji zadovoljavaju različite potrebe naših kupaca.
Ako su vam potrebni visokokvalitetni dijelovi za brizganje metala, pozivamo vas da nas kontaktirate radi nabavke i daljnjih razgovora. Naš tim stručnjaka spreman je da Vam pomogne u pronalaženju najboljih rješenja za Vaše specifične zahtjeve.


Reference
- German, RM, & Bose, A. (1997). Injekciono prešanje metala i keramike. Federacija industrije metalnog praha.
- Schwartzwalder, KR, & Somers, WA (1963). Injekciono prešanje vatrostalnih metalnih prahova. Journal of Metals, 15(7), 850 - 856.
- Huang, X. i German, RM (2006). Modeliranje anizotropije skupljanja u brizganju metala. Metalurške i materijalne transakcije A, 37(9), 2737 - 2746.