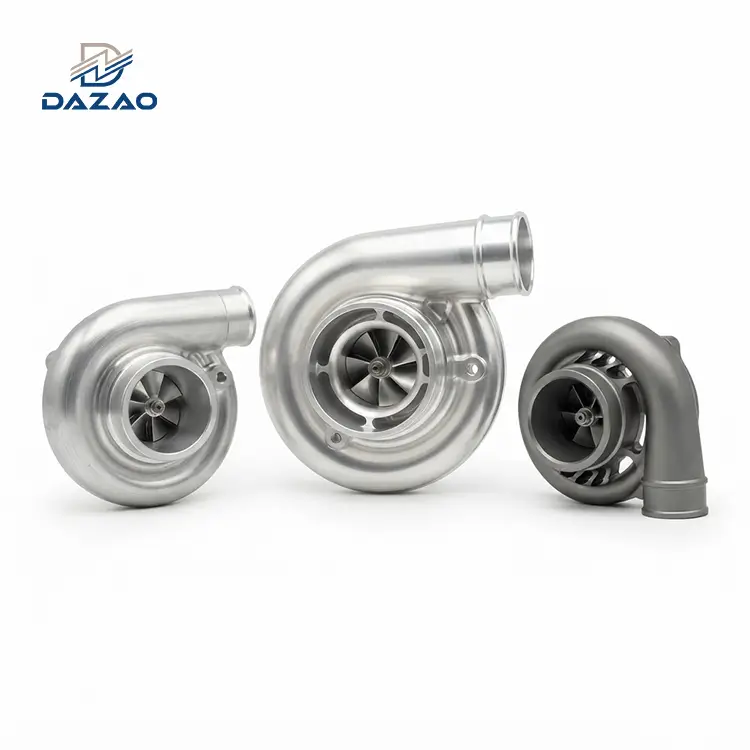
Nabavka avionskih bliska i impelera predstavlja ozbiljnu tehničku prepreku za menadžere lanca snabdevanja. Visoke stope otpada i hronična kašnjenja u vremenu isporuke standardni su ishodi kada dobavljačima nedostaju sposobnosti strukturalnog inženjeringa.
Brzi pregled inženjerskih foruma kao što je otkriva čistu stvarnost proizvodnje impelera. Odjeljci s komentarima često detaljno navode iste mehaničke kvarove: ozbiljne tragove klepetanja na rubovima oštrice, smetnje drške alata duboko u kanalima protoka i katastrofalan lom krajnjeg glodala pri rezanju superlegura. Osnovni sukob je očigledan. Inženjeri za podove se bore sa agresivnim upozorenjima CAM softvera i prekomernim vibracijama vretena, dok se direktori nabavke suočavaju sa finansijskim rizikom od propuštanja rokova za isporuku.
Kako bi riješila ova uska grla u lancu snabdijevanja, Xiamen Dazao Machinery koristi svojeObjekt sa certifikatom ISO9001:2015 i IATF16949:2016u Kini za implementaciju striktnih urađenih-u-jednom proizvodnih strategija. Fokusiranjem na5-osni CNC obradni impelerradnim tokovima, ugrađujemo predvidljivost u projekte nabavki visokog{0}}visokog rizika.
Prevazilaženje tolerancije slaganja u složenim dijelovima zrakoplovstva
Tradicionalni 3-osni ili 3+2 obradni centri osi dosljedno ne uspijevaju prilikom obradesloženih vazduhoplovnih delova. Radno kolo se odlikuje ekstremnim podrezima, preklapajućim geometrijama lopatica i uvrnutim aerodinamičkim kanalima. Korištenje konvencionalne opreme zahtijeva od operatera da fizički otkopčaju, premjeste i ponovo-pritegnu gredicu više puta kako bi pristupili različitim uglovima. Svako ručno podešavanje uvodi mikroskopske greške u poravnanju. Do trećeg podešavanja, slaganje tolerancija često premašuje strogu±0,005 mmprag potreban za vazduhoplovne rotirajuće komponente, što rezultira trenutnim odbacivanjem dijela.

Osnovno inženjersko rješenje leži u kontinuiranoj prostornoj slobodi. Prava postavka sa 5 osa radi na standardnim X, Y i Z linearnim osama dok istovremeno manipuliše dvije rotacijske ose, A i C. Ova kinetička sinhronizacija pruža potpunu slobodu putanje alata.
PrimarniPrednosti više-osinske obradeu potpunosti se fokusirati na stabilnost dimenzija. Kroz jednu operaciju stezanja, mašina pristupa pet strana radnog komada. Ova metodologija u potpunosti eliminiše slaganje tolerancija. Geometrijska koncentričnost između središnjeg provrta i vanjskih profila lopatice ostaje savršeno poravnata, garantirajući uravnoteženu dinamiku rotacije pri visokim radnim okretajima u minuti.
Prednosti višeosinske obrade: Izložena su 3 skrivena proizvodna rizika
Većina proizvođača prilagođenih dijelova se u velikoj mjeri fokusira na brzine vretena i brzi hod tokom svojih prodajnih koraka. Iskusni kupci razumiju da sam hardver ne garantuje usklađenost prvog artikla. Uspješna obrada radnog kola za zrakoplovstvo ovisi o tri visoko tehnička faktora o kojima mnogi dobavljači namjerno izbjegavaju raspravljati.
1. CAM simulacija sudara (nevidljivi porez na sudar)
Timovi za nabavku često upoređuju satnice mašina bez procene prilagođenog dobavljača ili fabrike za softverske mogućnosti. Za složene rotirajuće komponente, 90 posto rizika projekta nastaje prije nego što se vreteno ikada okrene.
Složene prostorne površine stvaraju ekstremne rizike od sudara između držača alata i susjednih noževa. Fabrike kojima nedostaje-softver za kinematičku simulaciju visokog nivoa oslanjaju se na fizičke testne rezove. Ovaj pristup-i-pogreška je skupInconel 718iliTitanijum Ti-6Al-4Vgredice i uništava skupe alate. Ovaj neviđeni porez na krah uništava raspored proizvodnje.
U Xiamen Dazao Machinery, obavezna digitalna verifikacija blizanaca diktira naš tok posla. Naši inženjeri pokreću 100 posto CAM putanja alata kroz napredna simulacijska okruženja. Mi analiziramovolumetrijske interferencije, zazor kućišta vretena i stope uklanjanja materijala virtualno. Digitalnim rješavanjem sudara držača alata jamčimo tačno izvršenje vremenskog okvira za stvarnu proizvodnju.

2. -Upravljanje skretanjem i brbljanjem tankih zidova
Mnoge mašinske radionice tvrde da imaju 5-osni kapacitet, ali isporučuju impelere sa vizuelnim tragovima klepetanja i nedoslednom debljinom zida u blizini vrhova lopatica.
Kako krajnja glodala sijeku dublje u aerodinamičke kanale, preostali materijal oštrice postaje izuzetno tanak. Fizička sila reznog alata gura metal, uzrokujući mikro-savijanje poznato kao otklon alata. Kada se alat povuče, metal se vraća nazad, što dovodi do geometrijske nepreciznosti i velike hrapavosti površine.
Naši mašinski inženjeri se suprotstavljaju ovom problemu fizike kroz specifičnu optimizaciju putanje alata. Mi koristimoglodala sa varijabilnom spiralomda poremeti harmonijsku rezonanciju. Nadalje, programiramo prilagodljive brzine pomaka koje se automatski usporavaju kako se debljina oštrice smanjuje. Ova teška inženjerska intervencija osigurava da čak i dionice sa a0,5 mm minimalna debljina zidaodržavati vazduhoplovnu{0}}klasuRa 0,4 µm površinska obrada, eliminirajući potrebu za ručnim radnim stolom koji uništava originalni aerodinamički profil.
3. CMM mjeriteljska uska grla na slobodnim-površinama
Dobavljač koji može izrezati složen oblik je beskoristan ako ne može naučno dokazati njegovu točnost dimenzija. Mnogi konkurenti ističu svoj obim obrade, ali daju generičke podatke o inspekciji. Standardne čeljusti i mjerači visine ne mogu mjeriti uvrnute 3D prostorne površine. Bez vrlo precizne provjere, timovi za nabavku ne mogu proći stroge revizije kvaliteta u vazduhoplovstvu.

Xiamen Dazao Machinery zatvara ovu petlju integracijom u-mašinsko sondiranje sa velikom-preciznošćuSkeniranje koordinatnom mjernom mašinom (CMM).. Snimamo hiljade fizičkih tačaka podataka preko površina oštrice i prekrivamo ihpodaci oblaka tačakadirektno u odnosu na originalni CAD model. Naši klijenti dobijaju potpune mape odstupanja i izveštaje o inspekciji prvog artikla (FAI), pružajući potpuno inženjersko poverenje.
Podaci o proizvodnji: Naslijeđena osovina 3+2 u odnosu na pravo glodanje sa 5 osa
Da bismo demonstrirali tačnu vrijednost našeg inženjerskog okvira, predstavljamo podatke od nedavnog klijenta iz avio-svemirske industrije koji je prebacio svoj problematični lanac opskrbe u naše postrojenje. Njihov naslijeđeni dobavljač se borio sa velikom stopom otpada i ozbiljnim kašnjenjima isporuke koristeći stariju postavu osovine 3+2.
Prebacili smoAl7075-T6impeler projekt na naše potpuno simultane 5-osne centre. Operativni podaci dokazuju efikasnost nadograđenog toka posla.
|
Production Metric |
Naslijeđeni dobavljač osi 3+2 |
Dazao simultani 5-osni proces |
|
Workholding Setups |
4 Konfiguracije |
1 konfiguracija (gotovo-u-jednom) |
|
Vrijeme ciklusa obrade |
4,8 sati |
2,8 sati (-41%) |
|
Stopa prinosa proizvodnje |
58% |
99.6% |
|
Tan-površinska obrada |
Ra 1,6 µm (prisutno brbljanje) |
Ra 0,4 µm (stabilno i glatko) |
|
Metrološki izlaz |
Osnovne 2D dimenzije |
3D Point Cloud CAD poređenje |
Djelatni savjeti za nabavku za direktore lanca nabave
Nabavka složenih rotirajućih komponenti zahtijeva strogu evaluaciju inženjerskih sistema, upravljanja alatima i protokola kontrole kvaliteta. Oslanjanje isključivo na hardverske specifikacije izlaže vaš projekat ozbiljnom riziku.
Prije izdavanja sljedeće narudžbenice za prilagođene impelere, zatražite tačne tehničke odgovore od svog potencijalnog proizvođača u Kini ili širom svijeta. Zamolite ih da dokumentiraju svoje CAM protokole za provjeru interferencije. Zatražite njihovu strategiju brzine protoka za deformaciju tankog{2}}zida. Zahtijevajte dokaz CMM skeniranja oblaka tačaka za prostorne površine.

Otpremite svoju CAD datoteku za trenutnu online ponudu i povratne informacije DFM-a
Često postavljana pitanja
01.Kako spriječiti čavrljanje na tankim-lopaticama radnog kola?
02.Kako možemo izbjeći smetnje držača alata prilikom glodanja dubokih aerodinamičkih kanala?
03.Zašto se krajnje glodalice često lome prilikom obrade Inconel 718 impelera?
04.Kako glodanje sa 5 osovina sa jednom-postavkom smanjuje vrijeme izrade projekta u avio-svemirskom sektoru?
05.Mogu li 5-osni CNC strojevi postići završnu obradu Ra 0,4 bez ručnog poliranja?
06.Kako provjeravate CAD geometriju uvrnutih lopatica radnog kola?