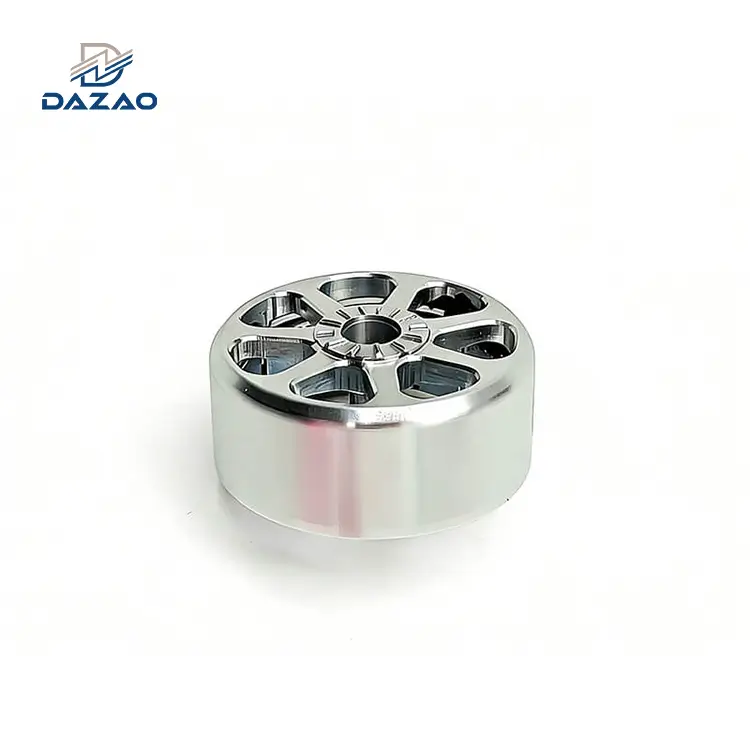
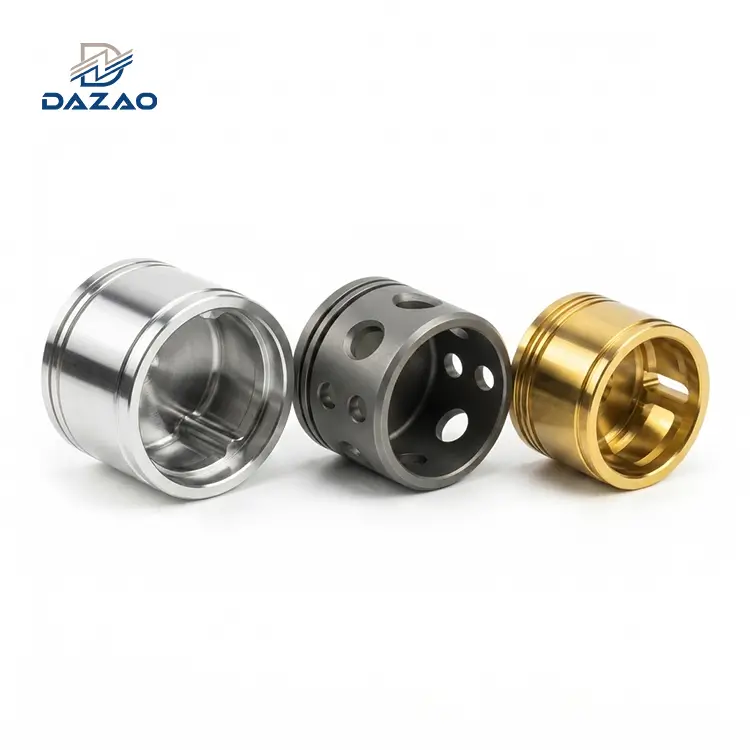
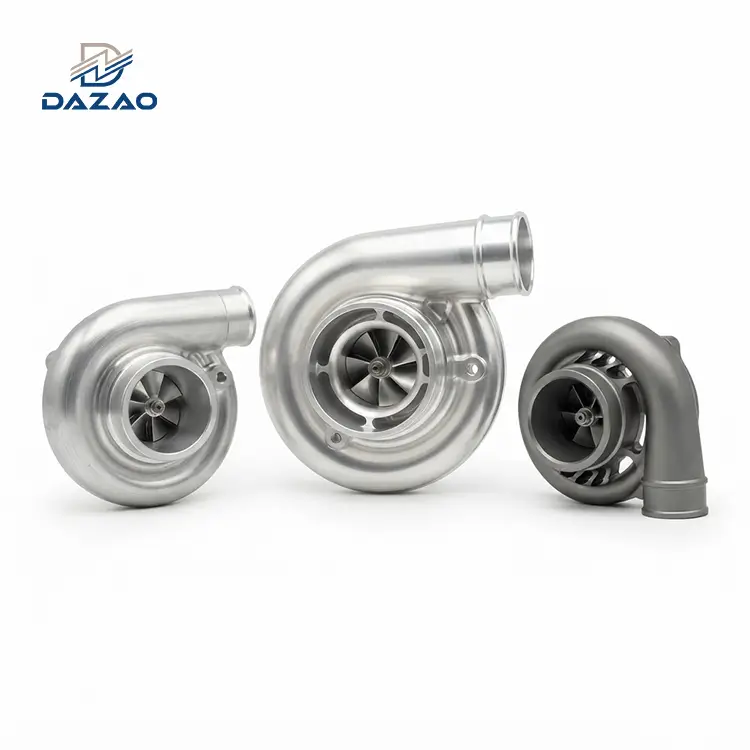
Mašinska obrada aluminijumaproizvodi strukturne, nulte{0}}komponente poroznosti putem oduzimanjaCNC obrada masivnih gredicaod ekstrudiranog, valjanog ili kontinuiranog{0}}lijevanja. Dok stope otpada od sirovina često prelaze 80%, odabirom temperamenta-ublaženih stresa (kao npr.6061-T651ili7075-T651) u kombinaciji sa simetričnim protokolima grube obrade sprječava savijanje dijela uzrokovano otpuštanjem unutrašnjeg zaostalog naprezanja. Za obim proizvodnje ispod 500 do 1.000 jedinica,mašinska obrada aluminijumaeliminira vrijeme isporuke tvrdog alata i troškove amortizacije povezane s tlačnim livenjem.
Gredica protiv livenog vs kovanog aluminijuma: metalurška stvarnost i mehanička ograničenja
U preciznoj proizvodnji,billet aluminijumodnosi se na čvrste poluproizvode{0}}proizvedene kontinuiranim lijevanjem, vrućim istiskivanjem ili valjanjem. Za razliku od -mreža- odljevaka,CNC obrada od punog aluminijumase u potpunosti oslanja na subtraktivno uklanjanje materijala kako bi se postigla konačna nominalna geometrija. Inženjeri koji traže širu osnovu o općim svojstvima legura mogu se konsultovati s našimosnovni aluminijski CNC vodič za obradu.
Industrijski sektori kao što su vazduhoplovstvo, motorni sport, rukovanje poluprovodnicima i hirurška robotika imaju prioritetobrađena od aluminijumakomponente zbog strukturalne predvidljivosti. Odljevci pod tlakom nose inherentne rizike unutrašnje vodonične poroznosti, šupljina skupljanja i uključivanja oksida. Za dubinsko-poređenje alternativa cast, pregledajte našenamjenski vodič za CNC mašinsku obradu livenog aluminijuma. Aluminijski CNC dijelovinude neprekidne, guste matrice materijala koje garantuju hermetičko zaptivanje, ujednačenu dielektričnu probojnu čvrstoću i konzistentan mehanički odgovor pod cikličnim opterećenjima zamora.

Mikrostruktura, stope oštećenja praznina i poređenje mehaničkih svojstava
Da bi odabrali ispravan proizvodni proces za strukturne komponente, inženjeri moraju procijeniti unutrašnju kristalnu rešetku i karakteristike protoka zrna svakog formata zaliha:
1. Liveni aluminijum (npr. A380, A356):Tečni metal izliven u šupljinu kalupa. Stvrdnjavanje daje izotropnu, dendritičnu mikrokristalnu strukturu. Sklon je zarobljavanju plina, mikro-skupljanju i lokaliziranoj segregaciji silicijumskih faza, ograničavajući krajnju vlačnu čvrstoću (Rm) i vijek trajanja cikličkog zamora.
2. Aluminijumski materijal (npr. 6061-T651, 7075-T651):Čvrsti liveni ingoti mehanički obrađeni kroz ekstruzione preše ili valjaonice. Ova uzdužna plastična deformacija razbija dendritske mreže, poravnava zrnaste strukture duž primarne mehaničke ose i zatvara mikro-praznine.
3. Zatvoreni-Okovci:Čvrste predforme deformirane pod višesmjernim hidrauličkim pritiskom unutar konturnih kalupa. Kovanje stvara kontinuirani protok zrna koji se konturira direktno oko vanjske geometrije dijela.
|
Mehanička i fizička svojstva |
Aluminijski blok (6061-T651 ploča) |
liveni aluminijum (A380.0 kao-liven) |
Kovani aluminijum (6061-T6 kovanje) |
|
Snaga prinosa (Rp0.2) |
276 MPa (40,0 ksi) |
160 MPa (23,2 ksi) |
276 MPa (40,0 ksi) |
|
Konačna vlačna čvrstoća (Rm) |
310 MPa (45,0 ksi) |
324 MPa (47,0 ksi) |
310 MPa (45,0 ksi) |
|
Elongacija na prekidu (A5) |
12% do 17% |
3.5% |
12% do 15% |
|
Modul elastičnosti (E) |
68,9 GPa |
71,0 GPa |
68,9 GPa |
|
Granica umora (N=5×10⁸ ciklusi) |
96,5 MPa (14,0 ksi) |
138 MPa (20,0 ksi - neurezan) |
103 MPa (15,0 ksi) |
|
Stopa oštećenja unutarnje šupljine i poroznosti |
< 0.01% (Hermetic grade) |
1,5% do 5,0% (Zahtijeva impregnaciju) |
< 0.001% (Aviation structural) |
|
Orijentacija granice zrna |
Smjerno (anizotropno duž osi kotrljanja) |
izotropni (ne-dendriti koji nisu usmjereni) |
Konturirano (prati geometriju komponente) |
|
Prepreka amortizacije alata |
0 USD (Nula fiksnih troškova alata) |
$15,000 do $65,000+ (Cijena čelične matrice) |
25.000$ do 90.$,000+ (Kovanje matrice) |
Anizotropija kristalnog zrna i orijentacija strukturnog opterećenja
DokCNC obrada masivnih gredicapruža strukturalni integritet superiorniji od livenja, ne odgovara višesmjernoj dinamičkoj snazi prilagođenog kovanja. Ekstrudirani ili valjanigredica od aluminijumapokazuje mehaničku anizotropiju:
Tensile Strength (Longitudinal L)>Tensile Strength (Long Transverse LT)>Vlačna čvrstoća (kratka poprečna ST)
In heavy-gauge rolled plates (>75 mm debljine), kratka-poprečna (ST) granica popuštanja može pasti za 10% do 15% u odnosu na uzdužni smjer valjanja (L). Prilikom projektovanja konzolnih konzola visokog{5}}naprezanja ili razdjelnika za{6}}održavanje pritiska, osovine za obradu moraju poravnati vektore maksimalne vlačne sile duž primarnog kotrljajućeg zrna kundaka.
Odabir legure i zamka temperamenta: Zašto specificiranje 6061-T6 dovodi do savijanja dijelova
Odabir prave legure zagredica precizna obrada aluminijumazahtijeva balansiranje obradivosti, čvrstoće{0}}od-odnosa težine, otpornosti na koroziju i post-dimenzionalne stabilnosti nakon obrade.

Mehanički profili 6061-T651, 7075-T651, 2024-T351 i 5083-H111
· 6061-T651: Silicijum{0}}legura magnezijuma. Standardni izbor zastrojna obrada prototipa aluminijumai proizvodne komponente. Odlikuje se visokom otpornošću na lom, zavarljivošću i ujednačenim odgovorom na eloksiranje tipa II i tipa III (tvrdi premaz).
· 7075-T651: Konstruktivni materijal od legure cinka- visoke čvrstoće. Granica tečenja prelazi 500 MPa. Koristi se za vazdušne pregrade, klackalice visokog{5}}opterećenja i robotske veze gdje je potrebna optimizacija krutosti-do{7}}težine. Manja otpornost na koroziju od legura serije 6000; zahtijeva zaštitne površinske premaze.
· 2024-T351:Vrsta legure bakra{0}} sa visokom žilavošću na lom i otpornošću na širenje pukotina cikličkog zamora. Uobičajeno u aerosvemirskim strukturnim zategnutim elementima. Loša zavarljivost i osjetljivost na atmosfersku koroziju.
· 5083-H111:Legura magnezijuma koja nije-toplinski{1}}obrađena. Zadržava mehaničku čvrstoću nakon zavarivanja i pokazuje visoku otpornost na koroziju morske vode. Često specificirano za brodska kućišta i poluvodičke vakuumske komore.
T6 vs T651 dinamika gradijenta naprezanja i ublažavanje preostalog naprezanja
Specificiranje standardaT6umjestoT651na tehničkim crtežima je skupa greška umašinska obrada aluminijuma.
· T6 mehanizam:U standardnoj T6 obradi, materijal se podvrgava toplotnoj obradi u rastvoru na približno 530 stepeni (986 stepeni F), nakon čega se odmah gasi hladno-vodom. Vanjske površine se brzo hlade i skupljaju, dok unutrašnje jezgro ostaje termički prošireno. Ova dinamika uspostavlja strmi gradijent unutrašnjeg naprezanja: vanjska površina ulazi u tlačno naprezanje (−80 MPa do −120 MPa), dok jezgro zadržava vlačni napon (+80 MPa do +120 MPa).
· Režim kvara:Kada se elektronsko kućište sa otvorenim-šupljinama ili strukturalna lamela izvuku iz trupa T6, asimetrično uklanjanje materijala uništava ovu ravnotežu. Kako je unutrašnja zatezna jezgra izložena, komponenta se odmah izvija prema van, kršeći tolerancije ravnosti.
· Rješenje T651:U temperamentu T651, mlin mehanički rasteže ploču za 1,5% do 3,0% njene trajne dužine neposredno nakon gašenja i prije vještačkog starenja. Ova kontrolisana plastična deformacija redistribuira i neutrališe profil unutrašnjeg zaostalog naprezanja, smanjujući vršna unutrašnja naprezanja na ispod ±15 MPa.
Kupujte-Uska grla podova: zaostali napon, anodizirajuće pruge i kupujte-za{2}}zamke za letenje
Standardni vodiči za mašinsku obradu previđaju tri specifična fenomena u radnji{0}}koje direktno utiču na stopu otpada, kozmetičke defekte i jedinične troškove proizvodnje uCNC obrada aluminijuma.
Asimetrično uklanjanje materijala i kontrola distorzije u dubokim šupljinama
Prilikom izvlačenja dubokih strukturalnih džepova gdjeuklanjanje materijala od aluminijumaprelazi 75% do 85% početne količine zaliha, čak i pre-rastegnuteT651materijal se može iskriviti ako su putanje rezanja programirane bez kompenzacije naprezanja.
Ako operater stegne ploču debljine 50 mm u standardnu pneumatsku škripcu i samo s jedne strane izrezuje 42 mm duboku šupljinu, eliminiše se balansirana površinska tlačna zona. Donja neobrađena -koža tjera dno dijela da se savija prema gore u konkavni luk (0,30 mm do 1,20 mm u rasponu od 300 mm).
Dazao Shop{0}}Protokol za ublažavanje podova
1. Simetrično grubo grubo-okretanje- grubo:Obradite 50% zapremine sirove zalihe sa lica A, okrenite komponentu na mašinu za lice B i otpustite sile stezanja kako biste omogućili prirodno smanjenje naprezanja prije izvođenja polu{1}}završnih prolaza.
2. Srednje prirodno/termičko starenje:Za ultra-precizna kućišta koja zahtijevaju geometrijske tolerancije veće od ±0,015 mm, dijelovi prolaze kroz ciklus pod-podkritičnog naprezanja-termičkog rasterećenja na 160∘C 4 sata između grube obrade i završne obrade.
3. Odvojena stezna učvršćenja:Čvrste mehaničke stege čeljusti uvode stezanje{0}}elastični otklon. Dazao koristi namjenske vakuumske stezne glave i prilagođene aluminijske meke čeljusti koje se mogu obraditi koje podržavaju dijelove bez izazivanja momenata savijanja.

5-osne putanje alata i optička anodizirana promjena boje preko zrnastih osa
Uobičajeno odbijanje kvaliteta za više-osiobrada aluminijuma u 5 osauključuje trake u boji, optičke pruge i varijacije refleksivnosti nakon sumporne anodizacije tipa II.
Osnovni uzrok
Ekstrudirani materijal ima izdužena zrna paralelna s ekstruzijskom osom. Tokom obrade aluminijuma sa 5 osovina, kontinuirane promjene vektora putanje alata izlažu različite kristalne ravnine na površini reza:
· Uzdužne površine (L):Alat za rezanje šiša duž granica zrna. Hemijski pred{1}}eloksirani nagrizaj uklanja materijal jednoliko, dajući spektakularnu, svijetlu završnu obradu.
· Poprečne/krajnje{0}}površine zrna (ST):Alat šiša direktno preko krajeva granica zrna. Među-granularno hemijsko nagrizanje se dešava agresivnije, stvarajući mikro-pitting. Ovo mijenja indeks prelamanja površine, čineći da anodizirani film izgleda vidljivo tamniji i zamućeniji pod direktnim svjetlom.
Dazao standardizacija površinske obrade
Da biste postigli dosljednu optičku uniformnost na više-osnim oblikovanim površinama:
1. Kontrola izvora sirovina:Navedite homogene fino-zrnate kontinuirane-livene ili križno{2}}valjane ploče umjesto standardnih direktno-ekstrudiranih šipki za kozmetičke dijelove.
2. Kondicioniranje površine pjeskarenjem:Primijenite automatizirano mlaziranje staklenih perli od 120-pri pritisku mlaznice od 0,35 MPa (50 PSI). Ovaj hladni-obrađuje vanjski sloj od 15 μm do 25 μm, mehanički homogenizirajući površinsku kristalnu matricu i eliminišući razlike u refleksiji u smjeru zrna prije anodizacije.
Kupite-to-omjer realnosti i vrijeme ciklusa obrade pokretači troškova
U komponentama visoke{0}}kompleksnosti, omjer Buy-to-Fly (BTF) je primarni pokretačtrošak strojne obrade aluminijuma. Za potpunu analizu cijena sirovina, amortizacije alata i stope mašinskih sati, konsultujte nasdetaljna analiza troškova CNC obrade aluminijuma.

Mnogi modeli nabavke pogrešno pretpostavljaju da je velika količina otpada u velikoj mjeri nadoknađena kreditima za recikliranje starog metala. U proizvodnim okruženjima prihod ostvaren od otpadnog čipsa iznosi manje od 8% do 12% početne cijene nabavke sirovina.
Pravi pokretač troškova jeRadno vrijeme vretenapotrebno za čišćenje velikih količina čvrstog aluminijuma kroz ograničene puteve.
Radijusi dubokog džepa: eksponencijalni množitelj troškova
Kada strukturalni džep ima omjer dubine-prema-ugla-radijusa (D/R) veći od 5:1, standardni alati za dinamičko grubo obrezivanje se ne mogu koristiti.
Umjesto postavljanja krute ∅20 mm dinamičke završne glodalice za grubu obradu pri visokim brzinama posmaka (vf=6,000 mm/min), CNC programator mora koristiti dug-prepust ∅6 mm završnu glodalicu koja radi sa smanjenim brzinama posmaka (vf=1,200 mm/min) kako bi se izbjeglo skretanje alata, tragovi klepetanja i lom rezača. Ovo povećava vrijeme ciklusa za 300% do 500% na identičnim nominalnim volumenima karakteristika.
Dazao Dynamic Roughing Cost-Okvir za smanjenje troškova
· Visoko{0}}Volumetrijsko glodanje (HEM):Postavite velike-brzine trohoidalne putanje alata održavajući konstantan radijalni ugao zahvata alata (θeManje ili jednako 40∘), keeping chip thickness constant and maximizing material removal rates (MRR >800 cm3/min u 6061-T651).
· Modularni više{0}}komadni DFM re-inženjering:Ako integralni dizajn generiše BTF omjer veći od 10:1, Dazao inženjering procjenjuje cijepanje monolitne strukture na dva međusobno povezana pod-sklopa pričvršćena preciznim klinovima i strukturnim zatvaračima. Ovaj pristup smanjuje potrošnju sirovina do 60% i skraćuje vrijeme ciklusa za preko 45%.
CNC proces proizvodnje aluminijskih komponenti
Precizno izvođenje tokomproces obrade aluminijumskih gredicazahtijeva sistematsku kontrolu toka posla od pripreme sirovog materijala do konačnog izvođenja više-osinskih putanja alata.
Kvadratura zaliha, prijenos podataka i površinska de{0}}oksidacija
Visoka{0}}preciznoststrojna obrada aluminijumskih blokovapočinje sa testerisanjem pravougaonih ili kružnih gredica iz matične ploče sa dodatkom za obradu od 3,0 mm do 5,0 mm po strani.
1. Površinska de-oksidacija:Ekstrudirani i valjani materijal ima vanjski oksidirani sloj neujednačene mikro{0}}vrste. Suočavanje sa svih šest strana uklanja ovaj površinski sloj i uspostavlja okomitost unutar ±0,010 mm.
2. Primarni datum uspostavljanja:Tri primarne datume (A, B, C) se obrađuju u prvom postavljanju. Namjenske rupe za alat ili precizne brušene vanjske referentne površine sprječavaju kumulativno pomicanje nulte tačke tokom više- sekvenci obrade.

Kinematika mašine: 3-Učvršćivanje u odnosu na 5-osnu preciznost sa jednom postavkom
Odabir odgovarajuće kinematike stroja direktno diktira ponovljivost dimenzija, geometrijske prave tolerancije položaja i ukupna vremena ciklusa zaaluminijski CNC dijelovi. Inženjeri se mogu obratiti na našestandardni vodič za tolerancije CNC obrade aluminijumaza detaljne precizne klasifikacije.
· 3-osna obrada:Za obradu prizmatične geometrije potrebno je tri do šest pojedinačnih konfiguracija. Svako ponovno stezanje radnog komada uvodi greške u prijenosu datuma (±0,025 mm do ±0,050 mm), povećavajući troškove rada i geometrijske tolerancije-gore.
· 5-osna simultana obrada:5-Centar osovine omogućava jedno-obrađivanje pet pristupačnih lica. Tolerancije pravog položaja kritičnih središnjih linija provrta prema vanjskim točkama lociranja mogu se držati unutar ±0,010 mm. U složenim hidrauličkim razdjelnicima, duboki spojni uglovi tečnosti su obrađeni bez prilagođenih spojnih kutnih učvršćenja.
|
Konfiguracija obrade |
Setup Quantity |
Podešavanje podataka{0}}Rizik |
Sposobnost geometrijske tolerancije |
Cijena po satu mašine |
|
3-osni vertikalni mlin |
4 do 6 podešavanja |
Visoka (±0,050 mm) |
Ravnost: 0,025 mm, Položaj: ±0,035 mm |
Niska (45 USD do 65 USD/sat) |
|
4-osni horizontalni mlin (HMC) |
2 Podešavanja |
Umjereno (±0,020 mm) |
Ravnost: 0,015 mm, Položaj: ±0,020 mm |
Srednje (75 do 95 USD/sat) |
|
5-osni centar za klinove |
1 do 2 podešavanja |
Minimalno (±0,008 mm) |
Ravnost: 0,008 mm, Položaj: ±0,010 mm |
Više (110 do 150 USD/sat) |
-Dinamika glodanja velike brzine, premazi alata i ugrađena-prevencija na ivici
Subtractivemašinska obrada aluminijumauključuje ekstremne stope uklanjanja materijala (MRR) gdje zahvatanje reznog alata, upravljanje toplinom i evakuacija strugotine diktiraju površinski integritet i stabilnost dimenzija.
1. Kinematika, radijalno razrjeđivanje strugotine i suzbijanje harmonijskog brbljanja
Prilikom grube obrade aluminijskog materijala sa dinamičkim trohoidnim stazama gdje radijalno zahvata (ae) je manji od 30% prečnika rezača (Dc), stvarna debljina strugotine (hmax) je znatno tanji od programiranog uvlačenja po zubu (fz). Strojevi moraju primijeniti radijalnu kompenzaciju stanjivanja strugotine kako bi održali odgovarajuće opterećenje strugotine i spriječili trljanje alata:

· Odabir geometrije alata:Završna glodala konfigurirana s diferencijalnim razmakom žlebova i promjenjivim uglovima spirale (37∘/40∘/45∘) ometaju harmonijsku frekvencijsku spregu tokom profiliranja dubokog džepa, eliminišući regenerativno brbljanje.
· Dizajn ugla nagiba:Pozitivni primarni nagibni uglovi između 15∘i 22∘smanjiti otpor rezne ivice na smicanje, snižavajući temperaturu rezanja ispod tačke prijanjanja plastike.
2. Podloge za rezanje alata i specijalizirana metalurgija premaza
Legure aluminijuma pokazuju jak hemijski afinitet za vezivne elemente (kao što je kobalt) u alatima od volfram karbida. Na lokalnim temperaturama smicanja između 200∘C i 350∘C, aluminijum hemijski difunduje i pritiskom-zavaruje se na grabljivu površinu, razvijajući izgrađen-up ivicu (BUE).
Odabir odgovarajuće površinske obrade alata je obavezan kako bi se spriječilo prianjanje:
|
Materijal alata i vrsta premaza |
Tvrdoća premaza (HV) |
koeficijent trenja (μ vs čelik/Al) |
Maksimalna servisna temp |
Hemijska kompatibilnost sa aluminijumskom gredicom |
|
Polirani neobloženi mikro{0}}karbid |
1.600 do 1.800 |
0,30 do 0,40 |
600∘C |
dobro:Zrcalno{0}}polirane flaute (Ra<0.05 μm) minimize mechanical keying. |
|
titanijum diborid ( TiB2TiB2 ) PVD |
3.000 do 3.500 |
0,15 do 0,22 |
850∘C |
odlično:Hemijski inertan na-aluminij; sprečava sekundarno zavarivanje. |
|
Dijamant-Kao ugljik (DLC / ta-C) |
4.000 do 6.000 |
0,05 do 0,10 |
450∘C |
Superior:Ultra{0}}nisko trenje; idealno za suvu-brzinu završnu obradu i tanke podove. |
|
Polikristalni dijamantski (PCD) umeci |
8.000 do 10.000 |
0,05 do 0,08 |
700∘C |
Maksimalni vijek trajanja:Ekstremna otpornost na abrazivno habanje za visoke-klase silikona aluminijuma. |
|
TiAlN / AlCrN (Izbjegavajte za aluminijum) |
3.200 do 3.600 |
0,50 do 0,70 |
900∘C |
Katastrofalni kvar: Aluminij u premazu stvara trenutno hemijsko kidanje. |
3. Mehanika toplinske ekspanzije i u-procesni rast dijelova
Aluminij ima visok koeficijent toplinske ekspanzije (=23.1×10⁻⁶/K za 6061-T651). Gruba obrada velike brzine stvara značajna lokalizirana toplinska opterećenja. Ako se velika konstrukcijska gredica zagrije od temperature okoline u radnji (20∘C) do temperature rezanja (45∘C), linearni dimenzionalni rast izračunava se kao:
ΔL=L0⋅ ⋅ΔT
Za ploču od 500 mm sa ΔT=25∘C:ΔL=500 mm×(23,1×10−6)×25=+0.288 mm
Termičko širenje od +0.288 mm premašuje standardne tolerancije crteža (±0,025 mm). Ako se završni završni prolazi izvode dok komponenta ostaje vruća, gotovi dio se skuplja izvan tolerancije kako se vraća na sobnu temperaturu okoline. Dazao primjenjuje periode termičkog namakanja i cikluse mjerenja u-mašinskom vretenu{5}}sondom dodirom nakon grube obrade kako bi potvrdio ravnotežu prije konačnog dimenzioniranja.
4. Strategija isporuke rashladne tekućine: TSC visokog-pritiska u odnosu na poplavu naspram MQL
Efikasna evakuacija strugotine sprečava re-rezanje strugotine, zaglavljivanje alata i grebanje površine u dubokim džepovima:
· Rashladna tekućina visokog{0}}pritiska kroz-vreteno (TSC na 7,0 MPa/1000 PSI):-Mlazovi tečnosti velike brzine koji izlaze direktno na vrh rezača lome neprekidne žilave aluminijske strugotine u kratke igle i izduvaju ih iz šupljina dublje od 50 mm. Ovo obezbeđuje termičku stabilizaciju preko radnog komada.
· Minimalna količina podmazivanja (MQL):Aerosolizirane kapljice sintetičkog esterskog ulja (1 μm do 5 μm) isporučene čistim komprimiranim zrakom na 0,6 MPa. MQL eliminiše troškove odlaganja tečnosti i termičke udare na karbidnim alatima, ali zahteva velike -haube za izduvavanje vazduha da bi se uklonila strugotina iz dubokih vertikalnih zaslepljenih džepova.
· Standardna rashladna tečnost (0,4 MPa do 0,8 MPa):Effective for external profile milling, but lacks the kinetic energy required to evacuate deep enclosed cavities, resulting in chip re-cutting and degraded surface finishes (Ra >1.6 μm).
Pravila dizajna za proizvodnost (DFM) za mašinski obrađeni aluminijum
Optimiziranje geometrije komponenti smanjuje{0}}vrijeme rada mašine i smanjuje rizike od otpada ualuminij za preciznu obradu. Za sveobuhvatan pregled pravila modeliranja, istražite našesmjernice za dizajn CNC obrade aluminija.

Dubina džepa-prema-omjeri radijusa, debljine stijenki i dubine navoja
· Pocket Corner Radii:Neka radijus ugla R bude veći ili jednak 0,2×Dubina džepa H. Za dubinu džepa od 40 mm, navedite radijus unutrašnjeg ugla od najmanje R8 mm. Ovo omogućava krutom završnom glodalu ∅12 mm ili ∅16 mm da završi profil bez kontinuiranog usporavanja uglova ili treperenja.
· Granice debljine zida: Avoid wall thicknesses below 0.8 mm on tall unsupported vertical fins (H/t>10). Pritisci sa strane alata za rezanje- uzrokuju da se tanki zidovi elastično otklone tokom obrade, stvarajući greške u konusima i tragove klepetanja.
· Urezane rupe:Dubina zahvata navoja ne bi trebalo da prelazi 2,0×Nominalni prečnik navoja (2D). Uključivanje navoja iznad 2D ne daje mjerljivo povećanje snage-izvlačenja kod 6061-T651 i povećava rizik od loma slavine tokom urezivanja slijepih rupa.
Eloksiranje dimenzionalnog rasta i tolerancije preciznog provrta
Anodizacija je prevlaka za konverziju koja troši osnovni metal i stvara sloj aluminij oksida na vanjskoj površini. Prilikom pripreme proizvodnih crteža, inženjeri moraju uzeti u obzirSpecifikacije za eloksiranje tvrdog premaza tipa II i tipa IIIda izračunate pomake dimenzija nakon-tretmana tokom faze CAD modeliranja:
ΔDimenzija površine (po licu)=+(Ukupna debljina premaza×0,50)
ΔVanjski prečnik (OD)=+(2×Ukupna debljina premaza×0,50)=+Ukupna debljina premaza
ΔUnutarnji prečnik (ID)=−(2×Ukupna debljina premaza×0,50)=−Ukupna debljina premaza
· MIL-A-8625 tip II anodiziranje (klasa 1 i 2):Tipična ukupna debljina premaza je 10 μm do 20 μm (0,0004 in do 0,0008 in). Polovina debljine prodire u podlogu, a polovina se nagomilava na spoljašnjosti. Promjeri se povećavaju ili smanjuju za 10 μm do 20 μm.
· MIL-A-8625 tip III eloksiranje tvrdog premaza:Debljina premaza se kreće od 45 μm do 60 μm (0,0018 in do 0,0024 in). Vanjski prečnici rastu do 0,060 mm, dok se unutrašnji promjeri smanjuju za 0,060 mm.
Precizni ležajevi i kritične rupe za klinove sa tolerancijama H7 (manje ili jednake +0.015 mm) moraju se ili maskirati prije tvrdog premaza ili završnog-brušenog/brušenog-eloksiranja.
Analiza ekonomskog preloma: Kada prijeći sa CNC-a na odljevke
Biranje izmeđugredica vs CNC od livenog aluminijumastrojna obrada zahtijeva analizu ulaganja u alate koji se ne ponavljaju-u odnosu na obim proizvodnje.
|
Parametar |
CNC obrada pune gredice |
-Lijevanje pod visokim pritiskom (HPDC) + CNC |
Zatvoreno-Kovanje + CNC završna obrada |
|
Početna cijena alata / kalupa (NRE) |
$0 |
25.000 USD do 60 USD,000+ |
35.000 USD do 80 USD,000+ |
|
Vrijeme isporuke za inspekciju prvog artikla (FAI). |
3 do 7 dana |
8 do 14 sedmica |
12 do 18 sedmica |
|
Fleksibilnost iteracije dizajna |
Odmah (ažuriranje G-koda) |
Visoka cijena (modifikacija kalupa od 5 do 20 hiljada dolara) |
Ekstremna cijena (potrebna je nova kocka) |
|
Prinos materijala / postotak otpada |
60% do 90% Swarf |
5% do 10% Trim Loss |
10% do 15% gubitka blica |
|
Vrijeme ciklusa obrade vretena |
Dugačak (100% oduzimanje) |
Kratko (završi samo kritične podatke) |
Kratko (završi samo kritične podatke) |
|
Optimalna ekonomična proizvodnja |
1 do 500 jedinica |
2,500 do 100,000+ jedinica |
1,000 do 50,000+ jedinica |
Alat NRE u odnosu na modele amortizacije jedinične cijene
At small quantities (1 to 500 pieces), billet machining delivers the lowest total program cost by eliminating five-figure tooling outlays. When scaling into sustained high-volume production (>2.500 komada godišnje), livenje pod visokim{2}}pritiskom brzo amortizuje početna ulaganja u alate kroz pod-minutna vremena ciklusa.
Agilnost izrade prototipa NPI-a i izvršenje naloga za inženjerske promjene
Tokom faza uvođenja novog proizvoda (NPI), geometrije proizvoda se često mijenjaju. Modifikacija unutrašnjeg rebra ili džepa senzoraCNC obrađeni aluminijski dijelovizahtijeva reviziju CAD/CAM programa završenu u satima uz nula troškova alata.
Modifikacija kalupa za{0}}lijevanje kaljenog čelika često zahtijeva spore procese EDM zavarivanja ili potpunu rekonstrukciju kalupa, odgađajući rokove proizvodnje sedmicama.
Precizna proizvodnja gredica i provjera kvaliteta u Dazaou
Proizvodnja pouzdane, visoke{0}}preciznostibillet CNC dijelovizahtijeva strogu kontrolu nad temperamentom sirovine, metodama stezanja i izvođenjem putanje alata:
1. Uvijek navediteT651temperamente u odnosu na standardni T6 za strukturne komponente sa visokim-materijal-uklanjanjem kako bi se spriječilo savijanje nakon-mašinske obrade.
2. Neutralizirajte unutrašnje zaostalo naprezanje kroz simetrične sekvence grube obrade i odvojeno, nisko-fiksiranje s malim naprezanjem prije završne-obrade.
3. Upravljajte omjerima kupovine-za-omjerima i proporcijama radijusa ugla (H/R manje od ili jednako 5:1) tokom DFM faze kako biste spriječili ne-nelinearne troškove mašinskog ciklusa.
Xiamen Dazao Machinery upravlja naprednim 3-osnim, 4-osnim horizontalnim i namjenskimusluge više-osi 5-osni CNC obradekorištenjem-centra klinova visoke krutosti. Sa-kućnim Zeiss koordinatnim mjernim mašinama (CMM) i optičkim profilometrima, Dazao isporučuje certificiranegredica precizna obrada aluminijumausluge strukturalnih prototipova i proizvodnje.

Često postavljana pitanja o mašinskoj obradi gredice
01.Zašto se tank-aluminijska ploča 6061 savija nakon CNC glodanja?
02.Da li je aluminijum za gredice uvek jači od livenog ili kovanog aluminijuma?
03.Šta uzrokuje mrlje varijacije u boji kada se eloksiraju 5-osni obrađeni dijelovi?
04.Zašto visok omjer Buy-to-Fly povećava troškove obrade gredice tako značajno?
05.Koliko duboke rupe sa navojem treba da budu u 6061-T651 mašinski obrađenim komponentama?
06.Kako unutrašnji radijusi uglova utiču na troškove obrade dubokih aluminijumskih džepova?