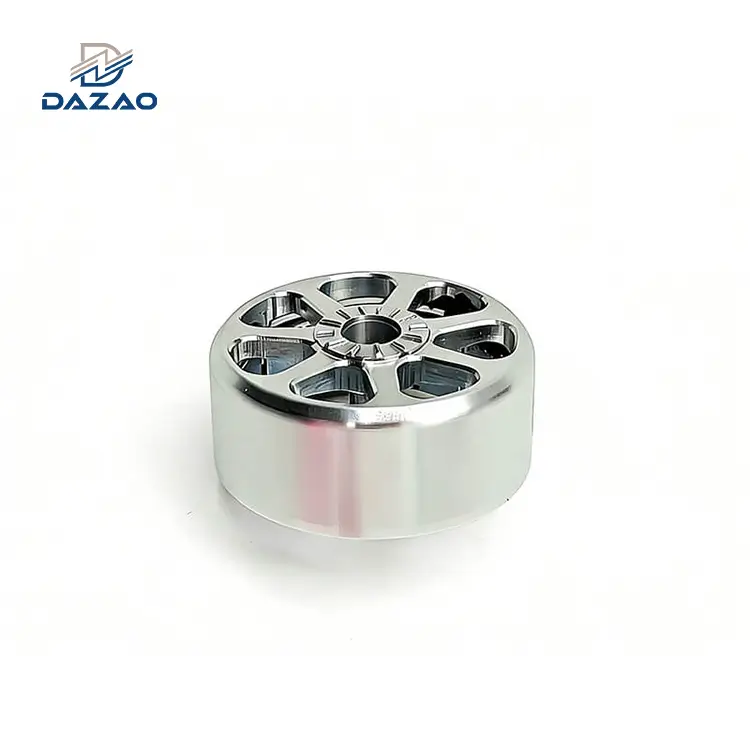
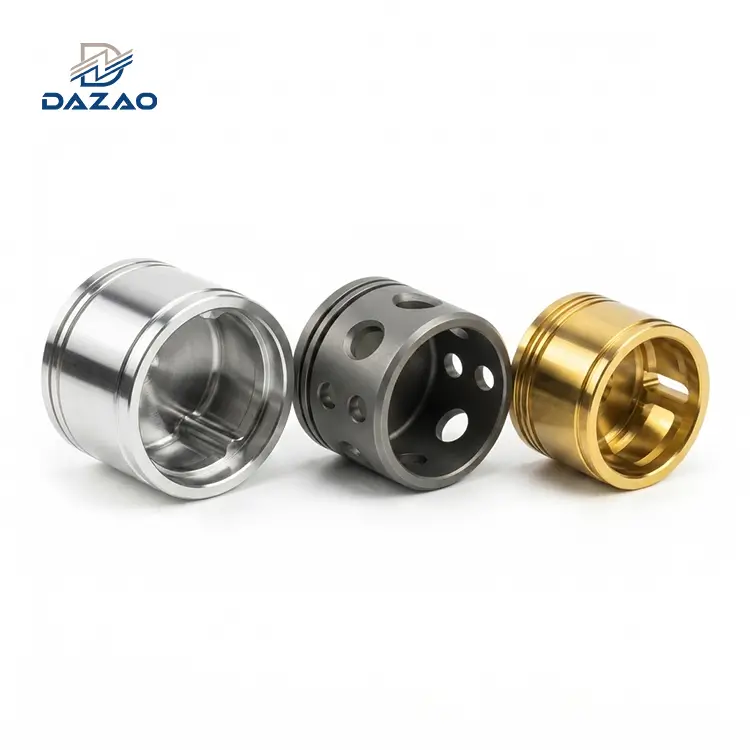
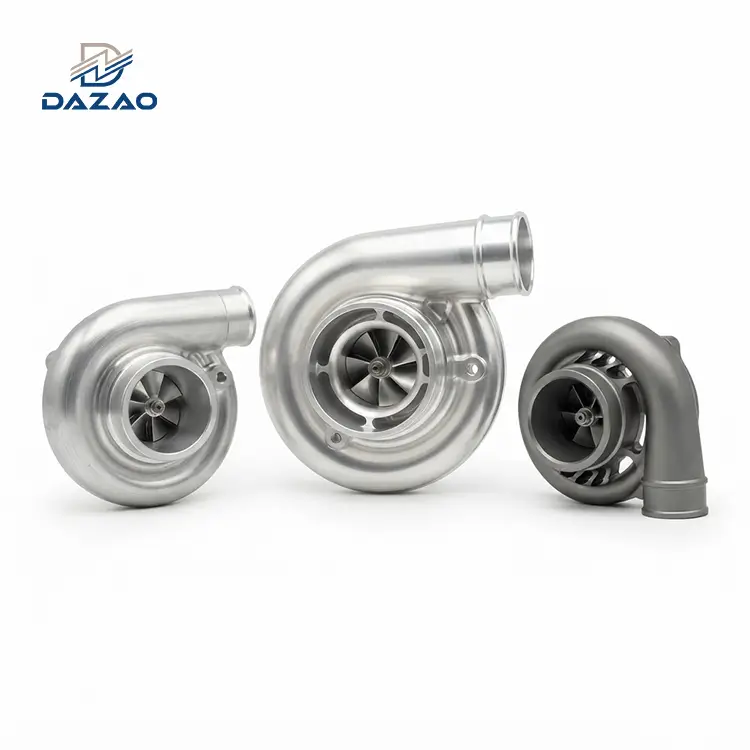
Biranje izmeđuCNC obrada naspram livenja pod pritiskomzavisi od obima proizvodnje, ograničenja unapred kapitala, tolerancije dimenzija i statusa zamrzavanja dizajna. CNC glodanje i CNC tokarenje pružaju nulu unaprijedtrošak alata, brza isporuka od 3 do 7 dana, uske tolerancije od ±0,005 mm i puna fleksibilnost zaprototipiproizvodnja male količinekoristeći izotropne legure poput Al6061-T6. obrnuto,livenje pod visokim pritiskom (HPDC)zahtijeva veliko unaprijedtrošak kalupa(15.000 do 65.000 USD) i rok isporuke alata od 4 do 8 sedmica, ali se postiže brzovrijeme ciklusa(ispod 60 sekundi) i niska jedinična cijena za masovnu proizvodnju koja prelazi 2.500 do 5.000 jedinica. Za livena kućišta sa uskom-tolerancijom, hibridni tok rada koji koristiCNC obrada nakon livenja pod pritiskompruža optimalnu ravnotežu brzine i preciznosti.
Subtraktivno glodanje naspram livenja u obliku mreže: fundamentalna metalurška i procesna fizika
Odabir optimalnog pravca proizvodnje za strukturne aluminijske komponente predstavlja ključnu zamjenu-u mašinskom inženjerstvu. Projektni menadžeri i timovi za nabavku često se suočavaju s dilemom izboraCNC obrada ili livenje pod pritiskomkada se obim proizvodnje nalazi u sivoj zoni između 500 i 3.000 jedinica. Ulaganje kapitala u trajni alat prerano dovodi u opasnost smanjenje troškova ako dođe do revizija, dok se oslanjanje isključivo na subtraktivno glodanje za srednje serije serija rezultira prekomjernim{4}}troškovima mašinskih sati i velikim gubitkom materijala. Za potpunu skalabilnost projekta, pregledajte našeusluge livenja pod visokim pritiskomza procjenu automatiziranih proizvodnih kapaciteta.

Fizička priroda ove dvije proizvodne metode diktira njihove mehaničke performanse i geometrijska ograničenja:
· CNC obrada (CNC glodanje / CNC struganje):Proces oduzimanja koji radi na kovanim, ekstrudiranim ili kovanim čvrstim gredicama (obično Al6061-T6, Al7075-T7351 ili Al2024). Kontinuirani protok zrna koji nastaje tokom valjanja ili kovanja daje predvidljivu, izotropnu zateznu čvrstoću, nulto zarobljavanje gasa i ujednačenu toplotnu provodljivost. Za dublje materijalne uvide, pogledajte našstrukturni aluminijumski CNC vodič za obradu. Uklanjanje materijala se odvija preko karbidnih ili dijamantskih{1}}obloženih krajnjih glodala koji se rotiraju brzinom od 8.000 do 24.000 o/min, pretvarajući direktne 3D CAD geometrije u gotove metalne dijelove bez zahtjeva za nacrtom kroz preciznostCNC glodanjei posvećenaCNC tokarenjecentri.
· Lijevanje pod visokim pritiskom (HPDC):Proces lijevanja u mreži{0}}u kojem se hipereutektika topilivenje aluminijuma pod pritiskomlegure (kao što su A380, ADC12 ili A383) se ubrizgavaju pod hidrauličkim pritiscima u rasponu od 300 do 1200 bara pri brzinama koje prelaze 30 do 60 metara u sekundi. Otopljeni metal ispunjava očvrsnu šupljinu od H13 alatnog čelika za 20 do 80 milisekundi i stvrdnjava se pod ekstremnim pritiskom. Dok ovo omogućava formiranje složenih geometrija sa tankim{13}}stinama za nekoliko sekundi, turbulentni tok indukuje zarobljavanje gasa, a skupljanje očvršćavanja uzrokuje mikro-poroznost unutar jezgra komponente.
|
Mehanička / fizička svojstva |
CNC obrađena Al6061-T6 |
High Pressure Cast A380 |
|
Forma sirovine |
Ekstrudirana / valjana gredica |
Ingot (otopljeni pretopljeni) |
|
Vlačna čvrstoća (Ultimate) |
310 MPa |
324 MPa |
|
Snaga prinosa (0,2% Offset) |
276 MPa |
160 MPa |
|
Izduženje na prekidu |
12% do 17% |
3.5% |
|
Modul elastičnosti |
68,9 GPa |
71,0 GPa |
|
Rizik unutrašnje poroznosti |
0% (hermetičko / gusto) |
Visoka (gas i skupljanje) |
|
Strukturna uniformnost |
Potpuno izotropno |
Gusta koža / Porozna jezgra |
Prilikom evaluacijeCNC vs livenje pod pritiskom za aluminijske dijelove, mašinski inženjeri moraju uzeti u obzir granicu tečenja i istezanje. Dok liveni A380 pokazuje visoku graničnu zateznu čvrstoću u statičkim uslovima, njegovo nisko istezanje (3,5%) čini ga krhkim pod udarnim opterećenjima ili visokim{3}}vibracijama u vazduhoplovnom i automobilskom okruženju. Kovani Al6061-T6 mašinski obrađen na višeosnim CNC platformama pruža superiornu otpornost na zamor i pouzdanost konstrukcije pod dinamičkim naprezanjem.
Dinamika raščlanjivanja troškova: kapitalizacija alata, stope mašina i dinamički prekid-ravni volumen
Razlike u alokaciji kapitala između CNC glodanja i HPDC fundamentalno oblikuju ekonomiju jedinice proizvoda u različitim količinama proizvodnje. Za detaljnu finansijsku analizu subtraktivnog mašinskog vremena, pogledajte našuVodič za cijene CNC obrade aluminija.
Troškovi ulaganja u alat i postavljanje
EvaluatingCNC obrada naspram troškova tlačnog livenjamodeli otkrivaju ključna odstupanja u početnoj fazi kapitalizacije:
1. CNC obrada velikih slova:Troškovi alata su minimalni. Držanje rada se oslanja na standardne modularne škripce, meke čeljusti ili vakuumske uređaje. Prethodni troškovi se sastoje od CAM programiranja putanje alata, rutinskog podešavanja CMM inspekcije i troškova podešavanja mašine (obično 150 do 500 USD po operaciji). Ovo činilivenje pod pritiskom naspram CNC obrade za prototipi pilot serije jednostavan finansijski izbor: CNC izbjegava sve obaveze u vezi sa alatima od više-hiljada-dolara.
2. Lijevanje velikih slova:Ulaganje u alate (takođe nazvanodie cost) predstavlja veliki kapitalni izdatak. Čelični kalup-H13 sa jednom šupljinom za kućište veličine dlana{3}}košta između 12.000 i 25.000 USD. Kompleksne više-klizne, više-kavite matrice za kućišta prijenosa ili robotske šasije često prelaze 60.000 do 120.000 USD. Ove matrice zahtijevaju mašinsku obradu pomoću električnog pražnjenja (EDM), otvrdnjavanje na 46 do 50 HRC, preciznu kliznu montažu jezgra i bušenje kanala za termičku regulaciju pištoljem{18}}.
|
Obim proizvodnje |
CNC jedinični trošak obrade |
Jedinični trošak za livenje pod visokim pritiskom (HPDC). |
|
1 do 10 kom |
180,00 USD / kom (Nulta alata) |
N/A (prekorna amortizacija alata) |
|
50 do 200 kom |
85,00 $ / kom |
420,00 USD / kom (Amortizacija alata od 20 000 USD) |
|
500 kom |
55,00 $ / kom |
48,00/kom (40 alata amort. + $8 dio) |
|
2.000 kom |
42,00 $ / kom |
16,00/kom (10 alata amort. + $6 dio) |
|
10.000 kom |
36,00 USD / kom |
7,50/kom (2 amota alata. + $5,50 dio) |

Dinamička parna tačka{0}}
Za standardne konstruktivne konzole (dimenzije 150 mm x 120 mm x 45 mm), statičkiispravna-količinatipično pada između 1.200 i 2.500 jedinica. Ispod ovog praga,CNC u odnosu na livenje pod pritiskom za mali volumenostaje ekonomičniji. Iznad ovog volumena, kratko vrijeme ciklusa od 40 sekundi HPDC-a kompenzira početni trošak alata u odnosu na 25-minutni ciklus glodanja strojne obrade čvrstih gredica.
Nalozi za inženjerske promjene (ECO) i zamke modifikacije alata
Velika finansijska zamka uCNC obrada u odnosu na volumen livenja pod pritiskomplaniranje uključuje izračunavanje-krive rentabilnosti koristeći statičke CAD modele bez uzimanja u obzir vjerovatnoćepromjene dizajnaputem narudžbi za inženjerske promjene (ECO).
U tokovima rada za uvođenje novih proizvoda (NPI) u robotskim i automobilskim sektorima, revizije hardvera se često događaju između početnihpilot proizvodnjatrčanje i konačno povećanje{0}}. U CNC mašinskoj obradi, implementacija ECO zahtijeva ažuriranje parametarskog 3D modela, regeneraciju putanje alata CAM post-procesora i podešavanje pomaka rezača, što košta minimalno vrijeme inženjeringa sa nula odbačenih alata.
Kod tlačnog livenja, izmjena šupljine od kaljenog čelika H13 u velikoj mjeri ovisi o tome da li je geometrija -sigurna od čelika (uklanjanje čelika radi dodavanja metala dijelu) ili ne-čelika-(dodavanje čelika za uklanjanje metala iz dijela):
· Čelične{0}}sigurne promjene:Dodavanje izbočine ili povećanje debljine stijenke uključuje CNC glodalo EDM ili glodanje postojećeg čelika šupljine kalupa. Cijena: 1.500 do 4.000 USD; rok isporuke: 5 do 10 radnih dana.
· Ne-čelične-sigurne promjene:Smanjenje debljine zida, premještanje utora O-prstena prema unutra ili smanjenje promjera glave zahtijeva precizno lasersko zavarivanje alatnog čelika nakon čega slijedi ponovno{1}}EDM i ponovno-poliranje, ili proizvodnja cijelog zamjenskog pod-umetka. Trošak: 6.000 do 18.000 USD; rok isporuke: 3 do 5 sedmica.
Ako dođe do neočekivane ECO nakon testiranja kalupa T1, finansijska kazna i zastoji proizvođača alata odmah pomjeraju pravu tačku ravnomjernosti-projekta sa početnih 1.800 jedinica na 4.500 ili 6.000 jedinica. Za komponente sa aktivnim revizijama geometrije, Dazao preporučuje održavanje proizvodnje na preciznim CNC centrima dok se dizajn potpuno ne zamrzne.
Geometrijske tolerancije, linije razdvajanja i fizika fiksiranja
Razumijevanje kada koristiti CNC obradu u odnosu na livenje pod pritiskom zahtijeva analizu mogućnosti tolerancije dimenzija, geometrijskih ograničenja i krutosti strukturalnih dijelova. Pregledajte našeVodič za dizajn CNC obrade aluminijumai naše tehničkeprecizne tolerancije CNC obrade aluminijumaza detaljna pravila oblačića za crtanje.
|
Metrički / Dizajn Parametar |
Mogućnost CNC obrade |
Standardno livenje pod pritiskom (HPDC). |
|
Linearna dimenzionalna tolerancija |
±0,025 mm (Standardno) |
±0,15 mm (Standard NADCA) |
|
Precizni promjer provrta / rupe |
±0,005 mm do ±0,012 mm |
±0,05 mm (Rupe sa jezgrom) |
|
Ravnost / Planarnost na 100 mm |
0,015 mm |
0,10 mm do 0,25 mm |
|
Zahtjev za ugao nacrta |
0,0 stepen (dozvoljena nula propuha) |
1,0 stepen do 3,0 stepen Obavezno |
|
Dostižna završna obrada (Ra) |
Ra 0,8 µm do Ra 1,6 µm |
Ra 1,6 µm do Ra 3,2 µm |
|
Minimalna debljina tankog zida |
0,50 mm (krute postavke) |
1,20 mm do 1,50 mm |
|
Potencijal neusklađenosti linija razdvajanja |
Ništa (pojedinačna postavka/datum) |
Pomak od 0,10 mm do 0,25 mm |

Geometrijska DFM pravila za livenje pod pritiskom
Dizajniranje dijelova za tlačno livenje pod visokim pritiskom zahtijeva strogo pridržavanje pravila dizajna za proizvodnju (DFM) kako bi se omogućilo pravilno punjenje kalupa i čisto izbacivanje:
· Ugao gaza:Vertikalni zidovi zahtijevaju 1,0 do 3,0 stepena pozitiveugao promaja. Džepovi bez promaha uzrokuju grebanje aluminijuma, kidanje površine i prijevremeno habanje alata.
· Linija razdvajanja i blic:Spoj na kojem se pokretna i fiksna polovica matrice zatvaraju ispod tonaže neizbježno ostavlja svjedokalinija razdvajanjai tanki metalni bljesak (0,05 do 0,20 mm), za koje je potrebno ručno de-okidanje ili namjenske matrice za obrezivanje.
· Otisci igle za izbacivanje:Mehaničkiigle za izbacivanjegurnite vrući, očvrsnuti dio sa polovice ejektora, ostavljajući kružne tragove svjedoka (utisnute ili podignute za 0,2 do 0,5 mm) koje se moraju držati podalje od tragova zaptivki i kozmetičkih površina.
· Ujednačena debljina zida:Nagli prijelazi između debelih dijelova itanak zidrebra stvaraju različite brzine hlađenja, uzrokujući termički stres, savijanje i tragove površinskog udubljenja.
CNC glodanje u potpunosti zaobilazi ova geometrijska ograničenja. Podrezi, vertikalne površine bez-nacrta, oštre unutrašnje stepenice i dinamičke varijacije zida mogu se izrezati direktno iz čvrste gredice pomoću više-osinih putanja alata koje podržava našMogućnosti glodanja sa više-osi 5 osa.
Otklon stezanja u sekundarnoj obradi odljevaka s tankim{0}}ima
Dok livenje pod pritiskom brzo proizvodi složene profile oblika skoro{0}}ne mreže, sekundarne operacije obrade su neophodne da bi se zadovoljile tolerancije preciznog uklapanja. Obrada livenih delova predstavlja jedinstven fizički izazov: deformaciju stezanja.
Komponente od livenog aluminijuma dizajnirane sa tankim strukturalnim zidovima (1,2 do 2,0 mm) nemaju mehaničku krutost čvrstih kovanih blokova. Kada operater stegne-izliveni dio u standardni pneumatski steg sa 4 do 8 kN sile držanja, tanki zidovi se elastično savijaju:
1. Otklon ispod stezanja:Čeljusti stiskaju tanke livene zidove prema unutra za 0,03 do 0,08 mm tokom ciklusa obrade.
2. Akcija rezanja:CNC krajnja glodalica seče provrt kružnog ležaja do tačnog nominalnog prečnika od 35.000 mm (±0.005 mm).
3. Elastični opružni naslon:Kada se pritisak stege popusti, stisnuti zidovi se vraćaju u svoje opušteno stanje. Prethodno kružni provrt se izobličuje u ovalni profil, premašujući tolerancije zaobljenosti i odstupanja do 0,040 mm.
Kako bi spriječio-nekonformne dijelove na velikim-linijama za sekundarnu obradu, Dazao dizajnira i proizvodi prilagođena poliuretanska-izlivena konformna gnijezda, više-hidraulične ivice za hvatanje-tačaka i namjenske vakuumske stezne glave. Ovi alati ravnomjerno raspoređuju sile stezanja po perimetru livenja. Uzimanje u obzir ovog specijaliziranog učvršćenja izbjegava neočekivane troškove alata tokom sekundarnih CNC operacija na tankozidnim -komponentama od livenog pod pritiskom.
Metalurgija materijala, rizici poroznosti i estetske zamke anodiziranja
Odabir materijala u proizvodnji metalnih konstrukcija direktno upravlja unutrašnjom strukturom zrna, zadržavanjem pritiska, zateznim ponašanjem i površinskom kemijskom konverzijom. Da odaberete odgovarajući post{1}}tretman, pregledajte našvodič za završnu obradu aluminijumske površine.

Hemijski sastav i strukturni integritet
Prilikom odabira materijala, inženjeri moraju procijeniti metalurški kontrast između kovanih legura i hipereutektičkih legura:
· Kovane legure (Al6061-T6, Al7075-T651):Ovi materijali prolaze kroz kontinuirano mehaničko valjanje ili ekstruziju tokom proizvodnje gredica. Ovaj proces drobi praznine, rafinira intermetalna zrna i poravnava mikroskopske granice u predvidljivim orijentacijama. Sadržaj silicijuma u Al6061 je strogo kontrolisan između 0,4% i 0,8%, osiguravajući duktilnost, žilavost loma i dosljednu evakuaciju strugotine.
· Legure za lijevanje pod pritiskom (A380, ADC12, AlSi10Mg):Punjenje kalupa pod visokim-pritiskom zahtijeva visoku pokretljivost fluida na temperaturama topljenja između 650 i 700 stepeni Celzijusa. Livačke legure postižu ovu fluidnost ugradnjom velikih koncentracija silicijuma (9,0% do 12,0% u ADC12 i 7,5% do 9,5% u A380) zajedno sa bakrom (3,0% do 4,0%). Dok silicijum smanjuje otopljenu površinsku napetost i termičku ekspanziju tokom livenja, stvara tvrde, krhke mikro-komponente unutar očvrsnute matrice, spuštajući mehaničko izduženje ispod 3,5%.
|
Hemijski/fizički parametar |
Kovane gredice Al6061-T6 |
Lijevana legura A380 / ADC12 |
|
Sadržaj silicija (Si). |
0,40% do 0,80% |
7,5% do 12,0% (visoki si) |
|
Sadržaj bakra (Cu). |
0,15% do 0,40% |
3,0% do 4,0% |
|
Tolerancija gvožđa (Fe) na nečistoće |
Max 0,70% |
Do 1,3% (sprečava lepljenje) |
|
Volumetrijsko skrućivanje Skupljanje |
Ništa (pre-očvrsnuto) |
5,5% do 6,8% |
|
Granica vlačnog zamora (10^7 ciklusa) |
96 MPa |
60 do 75 MPa |
|
Hermetičko zadržavanje pritiska |
100% Dense (>200 bara) |
Sklon mikro-curenju |
Poroznost tlačnog livenja: zarobljavanje gasa naspram praznina koje se skupljaju
Interniporoznost livenja pod pritiskompotiče od dva različita fizička mehanizma:
1. Poroznost plina:Turbulentno ubrizgavanje metala velike brzine-(brzine kapije od 40 metara u sekundi) zarobljava ambijentalni zrak, isparene -maziva za oslobađanje i otopljeni vodonik unutar šupljine. Oni se manifestuju kao sferne, glatke-mikro-zidke -praznine u rasponu od 0,05 mm do 0,50 mm u prečniku.
2. Poroznost pri skrućivanju:Aluminijum se skuplja za oko 6% u zapremini dok prelazi iz tečne u čvrstu fazu. Ako debeli unutrašnji dijelovi ili teška izbočina izgube hidraulički pritisak prije nego što se kapije zamrznu, formiraju se nepravilne, nazubljene dendritske šupljine u geometrijskom jezgru-koji se sporije hladi.
U razdjelnicima hidrauličkih ventila, pneumatskim regulatorima visokog-pritiska ili vakuumskim komorama, poroznost plina i skupljanja stvaraju puteve curenja kroz unutrašnje zidove. Kovane gredice obrađene pomoću preciznog CNC-a u potpunosti eliminišu ovaj način kvara jer ekstrudirani materijal sadrži nultu unutrašnju poroznost.
Visok-neuspjeh silicijumske anodizacije i neusklađenost više-materijala
Česti inženjerski nadzor u kozmetičkim potrošačkim uređajima i optičkim kućištima uključuje anodiziranje komponenti od livenog aluminija:
· Silikonska anodizirajuća barijera:Anodizacija se oslanja na elektrolitičku kupku sumporne kiseline koja pretvara metalni aluminij u porozni, prozirni sloj aluminij oksida (Al2O3) koji apsorbira organske boje. Čestice silikona prisutne u A380 ili ADC12 ne otapaju se niti formiraju uniformne okside; umjesto toga, ostaju ugrađeni u anodni film kao inertni, nerastvorljivi inkluziji.
· Vizuelni rezultat:Kada se A380 ili ADC12 podvrgnu eloksiranju tvrdog premaza tipa II ili tipa III, površinska završna obrada dobija blatnjavu, ugljeno-sivu, prugastu i mrljastu pojavu. Prozirna anodizacija postaje tamno siva, a svijetle kozmetičke boje (plava, crvena, zlatna) izgledaju dosadno i blatnjavo.
· Zamka neslaganja boja sklopa:Ako sklop proizvoda upari CNC-obrađenu gornju prednju ploču 6061-T6 sa aluminijskom livenom šasijom i usmjeri oba na liniju za serijsku anodizaciju, dva dijela će prikazati očigledne razlike u boji i sjaju. Komponenta 6061 će imati ujednačenu metalik satensku završnu obradu, dok će liveno kućište izgledati dosadno i bezbojno.
Kako bi se spriječile neusklađenosti boja na kućištima za livenje pod pritiskom u masovnoj-proizvodnji, Dazao savjetuje kupce da zamijene specifikacije završne obrade površine sa dekorativnog eloksiranja na bojanje tečnim poliuretanom u spreju, termoreaktivnim premazom u prahu ili katodnim elektroforetskim nanošenjem (e-premaz).
Hibridna paradigma: CNC obrada nakon livenja pod pritiskom i zamka za hladni sloj
Za velike-mehaničke sklopove koji zahtijevaju uske tolerancije spajanja, moderna proizvodnja kombinuje oba procesa:livenje pod pritiskom ili CNC obrada za proizvodnjuprelazi u jedinstveni radni tok u kojem livenje stvara kompleksblizu-mrežnog oblikatijelo, a zatim automatiziranosekundarna obradana namjenskim 4-osnim ili 5-osnim CNC uređajima. Za operativne detalje o postavkama datuma učvršćenja, proučite našeCNC vodič za obradu od livenog aluminijuma.

Tok rada Near-Net Shape
Koristeći-HPDC velike brzine, proizvođači formiraju rebra za hlađenje, duboke šupljine, džepove{1}}za smanjenje težine i vanjske montažne glave u 40-sekundi pritiska pritiska. Kalup za livenje je namerno prevelik za 0,5 mm do 1,0 mm preko kritičnih datuma. Brzi CNC centri za glodanje tada izvode ciljane završne operacije:
· Zaptivanje brtve za glodanje slijeće na ravnost od 0,02 mm sa završnom obradom površine Ra 0,8 µm.
· Probušite precizna ležišta ležajeva i rupe za lociranje tiplova prema ISO H7 ili g6 tolerancijama (±0,008 mm).
· Urezivanje unutrašnjih navoja finog-nagiba od M2.5 do M12, zaobilazeći konus i varijaciju dimenzija livenih-navoja.
Zamka rashladnog sloja: obrada-indukovano curenje pod pritiskom
Kritični način kvara u hibridnoj proizvodnji je probijanje sloja za hlađenje odljevka.
Kada rastopljeni aluminijum dođe u kontakt sa vodom-hlađenom šupljinom kalupa od alatnog čelika, vanjska površina se hladi brzinom većom od 500 stepeni Celzijusa u sekundi. Ovaj brzi termalni šok stvara sloj kože: hladni sloj.
· Debljina sloja hlađenja:0,50 mm do 0,80 mm od vanjske površine.
· Fizičke karakteristike:Fino zrnasta struktura, visoka površinska tvrdoća, nula makro-poroznosti i hermetička nepropusnost gasa.
· Unutrašnja struktura jezgra:Ispod ovog sloja od 0,80 mm, brzine hlađenja naglo opadaju, dozvoljavajući otopljenim gasovima i volumetrijskom skupljanju da formiraju mikroskopske mreže poroznosti.
|
Strukturni sloj |
Dubina od površine |
Metalurška država |
|
Vanjska hladna koža (hermetički) |
0,00 mm do 0,60 mm |
Gusto, finog zrna, bez praznina |
|
Tranziciona zona |
0,60 mm do 0,90 mm |
Mješoviti mikro-dendritski |
|
Regija poroznog jezgra |
0,90 mm do centra dijela |
Krupno zrno, mikro-praznine |
Mehanizam neuspjeha kvalitete
Kada se CNC programeri suočavaju sa izobličenim kao-oblikovanim datumima ili velikim uglovima promaja, oni mogu programirati prolaze obrade koji seku od 1,2 mm do 1,8 mm duboko kako bi osigurali potpuno čišćenje površine. Ova prevelika dubina reza uklanja gustu hladnu kožu i otkriva poroznu unutrašnju jezgru.
Dobijeni dio će izgledati vizualno prihvatljivo i proći će inspekciju dimenzija Koordinatne mjerne mašine (CMM). Međutim, kada sklop uđe u pneumatsko ili hidraulično ispitivanje pod pritiskom od 2 do 6 bara, komprimirani zrak ili tekućina migriraju kroz izloženu unutrašnju poroznost, uzrokujući neočekivani kvar zaptivača i visoku stopu otpada. Dazao potvrđuje integritet sirovog livenja i zaptivanje gotovog delau-kućni CMM dimenzionalni pregled i ispitivanje curenjaprije puštanja serija obimne proizvodnje.
Dazao inženjerske kontramjere
Da bi eliminisao proboj -proboja poroznosti sloja tokom sekundarnog CNC glodanja, Dazao implementira stroge protokole kontrole kvaliteta:
1. Ograničena zaliha strojne obrade:Modeli šupljina za livenje izračunati su korištenjem termalne simulacije -toka kalupa kako bi se ograničila sekundarna CNC obrada striktno između 0,30 mm i 0,50 mm na svim zaptivnim površinama.
2. Precizno livenje Truing:Odljevci se podvrgavaju automatiziranim hidrauličkim operacijama ravnanja ili kovanja prije CNC utovara, eliminišući kao-deformacije bez potrebe za dubljim prolazima rezača.
3. Anaerobna vakuum impregnacija:Kada je glodanje sa dubokim džepovima u jezgru neizbježno na kućištima sa tekućinom pod pritiskom, gotovi dijelovi se podvrgavaju vakuumskoj impregnaciji pod pritiskom prema vojnom standardu SAD-a MIL-I-17563C. Ovaj proces povlači vakuum od -0,09 MPa za evakuaciju unutrašnjih šupljina, ubrizgava nisko viskoznu termoreaktivnu polimernu smolu duboko u mrežu poroznosti i stvrdnjava je na 90 stepeni Celzijusa kako bi se trajno zatvorili mikro-kanali.
Rizik izrade prototipa, dinamika vremena isporuke i matrica odluke o životnom ciklusu proizvoda
Strategija proizvodnje razvija se zajedno sa fazama životnog ciklusa proizvoda. Prije finalizacije naslovnih blokova crteža, konsultujte našeVodič za toleranciju CNC aluminijumskog prototipa.

|
Faza životnog ciklusa i ciljni volumen |
Preporučena ruta procesa |
Primarno inženjersko obrazloženje |
|
Faza 1: Prototip (1 do 50 kom) |
100% 5-osna CNC obrada |
Nula cijena alata; brz 3-dnevni obrt; puna EKO sloboda. |
|
Faza 2: Pilot (50 do 1.000 kom.) |
Visoka{0}}CNC obrada (ili alati za brzi most) |
Izbjegava zaključavanje alata-u toku beta testiranja i testiranja na terenu. |
|
Phase 3: Production (>3.000 kom) |
HPDC + sekundarni CNC |
Brzi ciklusi od 45 sekundi smanjuju jedinični trošak na apsolutni minimum. |
|
Faza 4: Ekstremna preciznost/Aero (bilo koji volumen, ekstremna tolerancija) |
Namjenske ćelije za više-CNC automatizaciju |
Zahtijeva nula unutrašnjih šupljina, ±0,005 mm provrta, puni 6061-T6. |
Matrica za poređenje vremena isporuke
Rasporedi projekta često diktiraju odabir procesa bez obzira na teorijsku ekonomiju jedinice:
· Preokret CNC obrade:Postavljanje i rezanje prvih-prototipova članaka traje3 do 7 radnih danadirektno iz step CAD datoteka. Niske-serije od 200 jedinica se dovršavaju za 10 do 14 radnih dana u automatizovanim višepaletnim horizontalnim obradnim centrima (HMC).
· Raspored proizvodnje tlačnog livenja:Inženjering alata, nabavka čelika, CNC gruba obrada, vakuumska termička{0}}obrada do 48 HRC, EDM udubljenja i ugradnja klizača zahtijevaju4 do 6 sedmica. Početni T0/T1 probni odljevci zahtijevaju dodatne 1 do 2 sedmice za CMM punu-inspekciju dimenzija, podrezivanje kapije i podešavanje parametara prije pokretanja masovne proizvodnje.
|
Parametar projekta |
CNC obrada (glodanje/okretanje) |
Lijevanje pod visokim pritiskom (HPDC) |
|
Vrijeme isporuke alata |
0 dana (odmah postavljanje) |
4 do 8 sedmica (H13 Steel Die) |
|
Isporuka dijela prvog članka |
3 do 7 dana |
5 do 9 sedmica (nakon T1 uzorka) |
|
Agilnost promjene dizajna |
Instant (ažuriranje putanje CAM alata) |
Sporo (2 do 5 sedmica prerade/zavarivanja) |
|
Unaprijed kapitalni rizik |
Extremely Low |
Visoka (15.000 USD do 80 USD,000+ NRE) |
|
Svestranost sirovina |
Neograničeno (Al, Čelik, Mesing) |
Ograničeno (A380, ADC12, Zamak) |
|
Granice debljine zida |
Lokalno do 0,4 mm |
Najmanje 1,2 mm do 1,5 mm |
|
Rizik internih strukturalnih praznina |
nula (100% čvrsta gredica) |
Inherentno (zahteva praćenje) |
|
Best Production Fit |
1 do 2.000 jedinica |
3,000 do 500,000+ jedinica |
Precizni alati i obimna proizvodnja u Xiamen Dazao Machinery
Osnovana 2000. godine,Xiamen Dazao Machineryupravlja integrisanim proizvodnim pogonom certificiranim zaISO9001:2015iIATF16949:2016standardi kvaliteta. Dazao obezbjeđuje proizvodnju metalnih komponenti, premošćujući jaz između brzog razvoja i globalnih-lanca nabavke velikih količina.

{0}}Mogućnosti kućne proizvodnje:
· Precizna CNC obrada:Preko 60-brzinih CNC alatnih mašina, uključujući Mazak i DMG MORI 5-os, 4-dual- horizontalne obradne centre (HMC) i precizne CNC centre za struganje i glodanje koji isporučuju preciznost položaja unutar 5 mm.00.
· Automatsko livenje pod visokim pritiskom:HPDC mašine sa hladnim{0}}komorama u rasponu od 280 tona do 1.600 tona zaključavanja, opremljene automatskim livačkim kutlačem, robotskim ekstraktorima i automatizovanim podmazivanjem{4}}mašinom sprejom.
· Sekundarna završna obrada i montaža čiste sobe:U-kućne CNC prilagođene sekundarne linije za pričvršćivanje, automatizirane jedinice za urezivanje više-vretena, sačmarenje{2}}pjeskarenje, vibraciono uklanjanje ivica, ultrazvučne linije za pranje i MIL-oprema za vakuumsku impregnaciju smolom.
· Metrologija i osiguranje kvaliteta:Zeissove koordinatne mjerne mašine (CMM), optički video mjerni sistemi, X-nedestruktivna inspekcija poroznosti u realnom-vremenskom vremenu,-inspekcija poroznosti, analizatori spektralnih legura i testeri curenja opadanja hidrostatskog pritiska.
Dazao inženjerski timovi sprovode sistematske DFM preglede svakog dostavljenog CAD fajla. Procjenjujemo uglove promaja, raspored linija odvajanja, dodatke za sekundarnu obradu, prijelaze zidova i ravnine stezanja kako bismo eliminirali kašnjenja u proizvodnji i višak troškova alata prije rezanja metala.
Ubrzajte svoju proizvodnju uz Dazao
Premjestite svoj projekt od inženjerskog dizajna do masovne proizvodnje uz potpunu garanciju kvaliteta. Pošaljite svoje 3D CAD modele (STEP, IGES ili Parasolid) inženjerskom timu u Xiamen Dazao Machinery za brzu DFM procjenu i tačnu ponudu.

FAQs
01.Zašto precizni provrti u kućištima od livenog pod pritiskom gube zaobljenost nakon sekundarne CNC obrade?
02.Zašto hidraulične ili pneumatske livene komponente cure nakon čeonog glodanja?
03.Mogu li dijelovi koji se lijevaju pod visokim pritiskom odgovarati CNC dijelovima eloksiranja u boji?
04.Kako narudžbe inženjerskih promjena (ECO) mijenjaju-obim ravnomjernosti između CNC-a i tlačnog livenja?
05.Jesu li direktno{0}}navoji navoji u aluminijskom livenom pod pritiskom dovoljno jaki za strukturalne pričvršćivače?
06.Da li je brzo{0}}mekani alat bolji od CNC obrade za 200 prototipnih jedinica?